Individualizuota 35CrMoV plieninė šalto valcavimo staklių rankovė
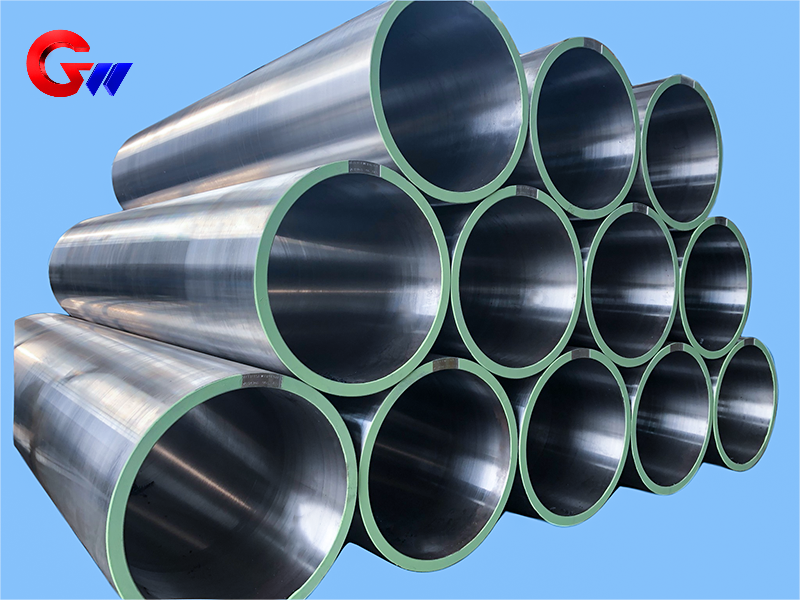
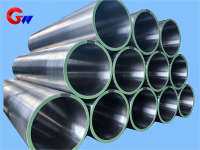
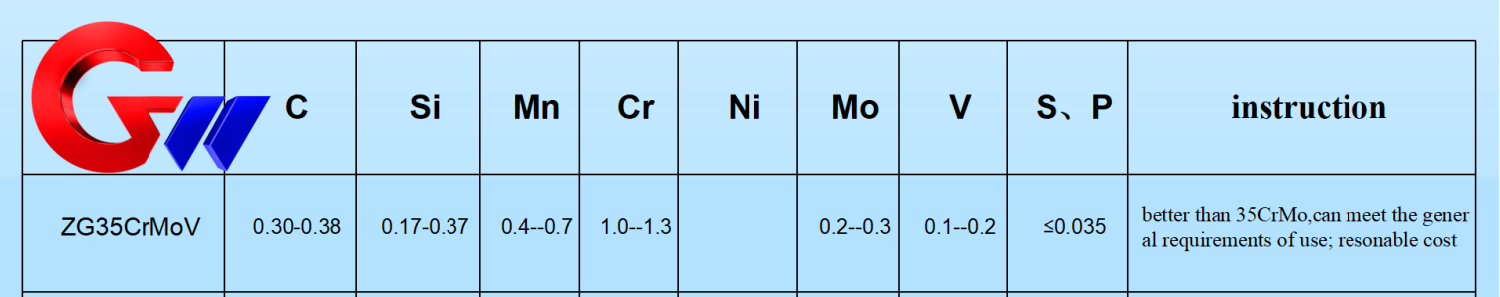
35CrMoV plieninė įvorė šalto valcavimo staklėms yra pagal užsakymą pagamintas didelio stiprumo komponentas, skirtas jėgos perdavimui, ritinėlių atramoms ir tiksliam padėties nustatymui šalto valcavimo įrenginiuose. Įvorės specifikacijos yra Φ502 × Φ560 × 1700 mm. Grūdinto ir atleisto būvio mechaninės savybės apima 900–1100 MPa tempiamąjį stiprį, 750–950 MPa takumo ribą, ≥12 % pailgėjimą, ≥50 J smūgio energiją kambario temperatūroje, 28–35 HRC kietumą ir ≥45 % sekcijos susitraukimą. Įvorė gaminama naudojant kontroliuojamo kalimo, tikslaus apdirbimo, terminio apdorojimo, paviršiaus stiprinimo ir kontrolės procesus.
- GW Precision
- Kinija, Luojangas
- Sutarties sąlyga
- Metinis plieno ritės pajėgumas yra 4000 vienetų
- informacija
 Individualizuota 35CrMoV plieninė įvorė šalto valcavimo staklėms
The35CrMoV plieninė įvorė šalto valcavimo staklėmsyra pritaikytas mechaninis komponentas, skirtas jėgos perdavimui, ritinio laikymui, padėties nustatymui ir stabiliam veikimui šaltojo valcavimo įrangoje. Įvorė pagaminta iš35CrMoV plienasir turi nurodytą dydįΦ502 × Φ560 × 1700 mm.
Šalto valcavimo metu įvorė yra veikiama valcavimo sukimo momento, radialinės valcavimo jėgos, vibracijos, smūginės apkrovos, slydimo trinties ir temperatūros pokyčių. Todėl jos medžiagos savybės, koncentriškumas, cilindriškumas, matmenų tikslumas, paviršiaus kietumas ir dinaminis balansas turi būti kontroliuojami pagal valcavimo staklės reikalavimus.
35CrMoV plieno mechaninės savybės
Pateikti mechaninių savybių duomenys taikomi35CrMoV plienas grūdinto ir atleisto būvio, naudojant gesinimą, po kurio seka atleidimas aukštoje temperatūroje.
Tipinės našumo vertės yra šios:
Tempimo stipris: 900–1100 MPa, išbandyta pagal GB/T 228.1 (ISO 6892)
Takumo riba: 750–950 MPa
Pailgėjimas: ≥12%, kurio matuoklio ilgis yra 5d, kur d yra bandinio skersmuo
Smūgio energija: ≥50 J kambario temperatūroje, pagal GB/T 229 (ISO 148)
Kietumas: HRC 28–35grūdinto ir atleisto būvio pagal GB/T 230.1
Sekcinis susitraukimas: ≥45%
Šios savybės suteikia plieninei įvorei, veikiančiai šaltojo valcavimo įrangoje pakartotinai mechaniškai apkraunant, stiprumo, tvirtumo ir atsparumo deformacijai derinį.
Medžiagų palyginimas
Palyginti su kitais Cr-Mo legiruotais plienais, naudojamais plieninėms įvorėms,35CrMoVsuteikia subalansuotą stiprumo ir tvirtumo derinį.
Pateiktame medžiagų palyginime pateikiamos šios tipinės vertės:
| Medžiaga | Anglies kiekis | Vanadžio kiekis | Tempimo stipris | Pagrindinės charakteristikos |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40 % | 0,10–0,20 % | 900–1100 MPa | Išsamus stiprumas ir tvirtumas, santykinai maža kaina |
| 42CrMo | 0,38–0,45 % | — | 1000–1200 MPa | Didesnis stiprumas, bet šiek tiek mažesnis kietumas |
| 34CrNiMo6 | 0,30–0,38 % | — | 1000–1300 MPa | Didelis tvirtumas ir atsparumas nuovargiui, įskaitant nikelį |
35CrMoV plieno pasirinkimas užtikrina praktišką mechaninių savybių ir gamybos sąnaudų pusiausvyrą, gaminant individualiai pritaikytas šalto valcavimo staklių plienines įvores.
Funkcija šaltojo valcavimo staklėse
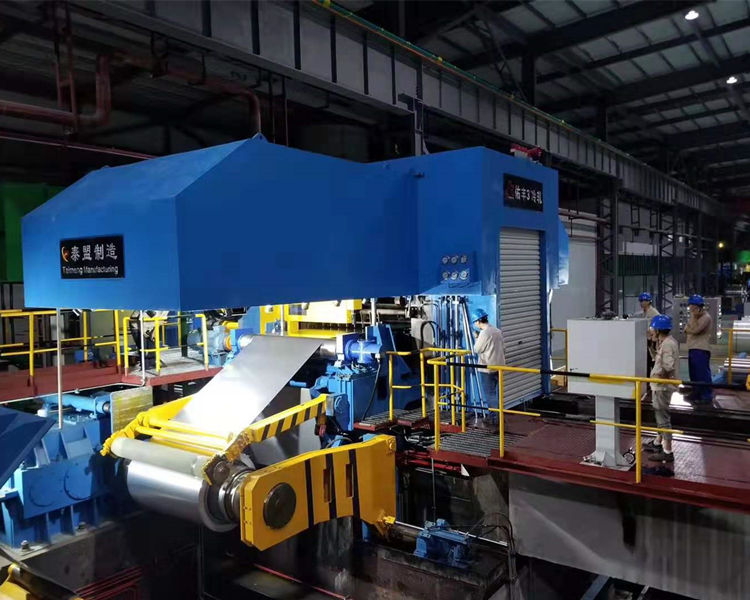
Pritaikytas35CrMoV plieninė įvorėatlieka keletą funkcijų šalto valcavimo staklėse.
Pirma, ji suteikiajėgos perdavimas ir atramaĮvorė jungia valcavimo staklę ir transmisijos veleną, perduoda riedėjimo sukimo momentą, kuris gali pasiekti2000 kN·m ar daugiau, ir atlaiko radialines riedėjimo jėgas maždaug500–3000 tonųpagal pateiktus paraiškos duomenis.
Antra, rankovė suteikiatikslus pozicionavimasNurodytas valcavimo staklės ir perdavimo sistemos bendraašis ryšys yra≤0,02 mmŠio ryšio palaikymas padeda sumažinti su lygiavimu susijusias problemas, tokias kaip juostelės nuokrypis ir nevienodas juostelės storis.
Trečia, rankovė prisideda prieatsparumas nuovargiui ir vibracijos buferizavimasŠalto valcavimo įranga gali patirti vibracijos ir smūgines apkrovas, įskaitant dinamines jėgas, kurias sukelia staigūs srauto greičio pokyčiai. Todėl įvorė turi būti pakankamai tvirta ir tvirta, kad atlaikytų pakartotines apkrovas.
Atsparumas dilimui ir terminis stabilumas
Plieninės įvorės ir guolio arba ritinėlio komponentų sąlyčio paviršius gali patirti ilgalaikę slydimo trintį. Pateiktame techniniame reikalavime nurodytas paviršiaus kietumasHRC 50–55kad kontaktinis paviršius pagerintų atsparumą dilimui.
Šalto valcavimo įranga paprastai veikia maždaug60–120 °Cpagal pateiktus darbinių sąlygų duomenis. Įvorė turi išlaikyti matmenų tikslumą esant tokioms temperatūroms, o jos šiluminio plėtimosi charakteristikos turi būti suderinamos su valcavimo staklės sistema.
Šerdies tvirtumo ir paviršiaus sutvirtinimo derinys leidžia plieninei įvorei patenkinti skirtingus vidinės medžiagos struktūros ir darbinio sąlyčio paviršiaus reikalavimus.
Kalimas ir ruošinių paruošimas
Gamybos procesas prasideda nuo ruošinio paruošimo. Pateiktame procese nurodomas naudojimasESR plieno luitainorint gauti švaresnę medžiagos būklę, suS ir P kontroliuojami iki ≤0,015 %.
Ruošinys suformuojamas perdaugiakryptis kalimas 1100–850 °C temperatūroje, kurio kalimo santykis yra≥4Šis kalimo procesas skirtas pašalinti su liejimu susijusius defektus ir pagerinti medžiagos vidinę struktūrą.
Po kalimo ruošinys iš karto normalizuojamas ties880 °C × 2 val.Normalizavimas naudojamas grūdų struktūrai patikslinti ir tinkamoms sąlygoms vėlesniam apdirbimui bei terminiam apdorojimui sudaryti.
Tikslusis apdirbimas
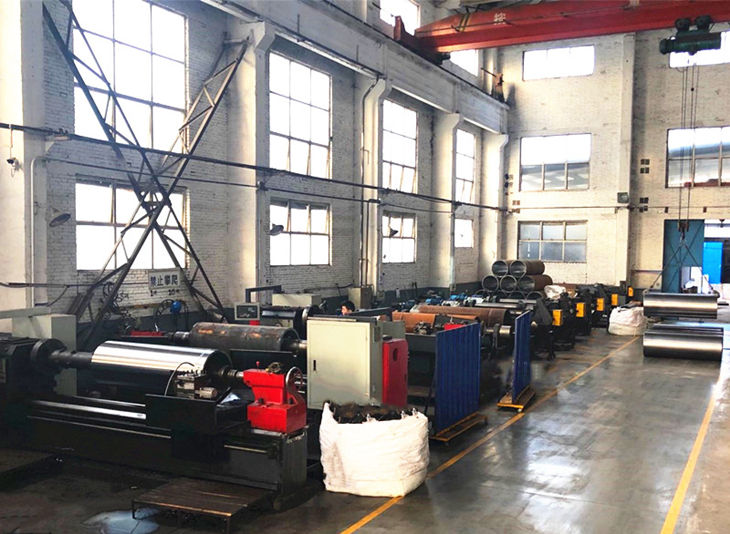
Po kalimo ir pirminio terminio apdorojimo plieninė įvorė yra grubiai ir pusiau tiksliai apdirbama.
Grubiai apdirbant išorinis skersmuo ir galiniai paviršiai apdorojami tekinimo staklėmis, paliekant apdirbimo užlaidą2–3 mmTaip pat atliekamas gręžimas ir sriegimas, kurio sriegio tikslumas yra nurodytas6 val..
Vidiniam aušinimo kanalui gręžiamos gilios skylės. Pateiktame reikalavime nurodomas skylės skersmuoΦ15 ±0,2 mmir tiesumas≤0,1 mm/m.
Tada išgręžiama vidinė skylėIT7 tikslumas, kontroliuojant cilindriškumą iki≤0,01 mmŠios apdirbimo operacijos sukuria geometrinį pagrindą vėlesniems tikslaus šlifavimo ir galandimo procesams.
Terminis apdorojimas ir paviršiaus stiprinimas
Pagrindinis 35CrMoV plieninės įvorės terminio apdorojimo procesas yragrūdinimas ir atleidimas aukštoje temperatūroje.
Nurodytas gesinimo procesas yra850 °C, po to aušinimas alyva, po to atliekamas aukštoje temperatūroje grūdinimas550 °C × 4 val.Gautas kietumas nurodomas tiesŽmogiškųjų išteklių taryba 28–32, išlaikant reikiamą šerdies tvirtumą.
Dėl darbinio paviršiaus,jonų nitridavimasgalima naudoti. Nurodytas paviršiaus kietumas yra≥HV900, kurio nitriduoto sluoksnio gylis yra0,3–0,5 mmRemiantis pateiktais duomenimis, šis apdorojimas gali padidinti atsparumą dilimui maždaugpenkis kartus.
Arba,lazerinis gesinimasgali būti naudojamas selektyviai sustiprinti kontaktinį paviršių. Nurodytas kietumas po lazerinio gesinimo yraHRC 55–60, kontroliuojant deformaciją iki<0,03 mm.
Tikslus šlifavimas ir patikra
Po terminio apdorojimo ir paviršiaus sutvirtinimo plieninė įvorė yra tiksliai apdirbama.CNC cilindrinis šlifuoklisnaudojamas tiksliam šlifavimui, kontroliuojant matmenų toleranciją±0,005 mmir paviršiaus šiurkštumasRa ≤0.4 μm.
Vidinė skylė toliau apdorojama šlifuojant, kontroliuojant apvalumą≤0,005 mm.
Apžiūra apimaultragarsinis bandymaspagal pateiktąEN 10228-3standartinis, be didesnių defektų neiΦ1 mmLiekamąjį įtempį taip pat galima patikrinti naudojantRentgeno spindulių difrakcijos metodas, kai nurodytas gniuždymo įtempio sluoksnis pasiekia≥0,2 mm.
Šios tikrinimo procedūros suteikia papildomą kontrolę gatavo plieninio įvorės vidinei medžiagos kokybei, apdirbimo tikslumui ir liekamajam įtempiui.
Speciali skylių gręžimo įranga
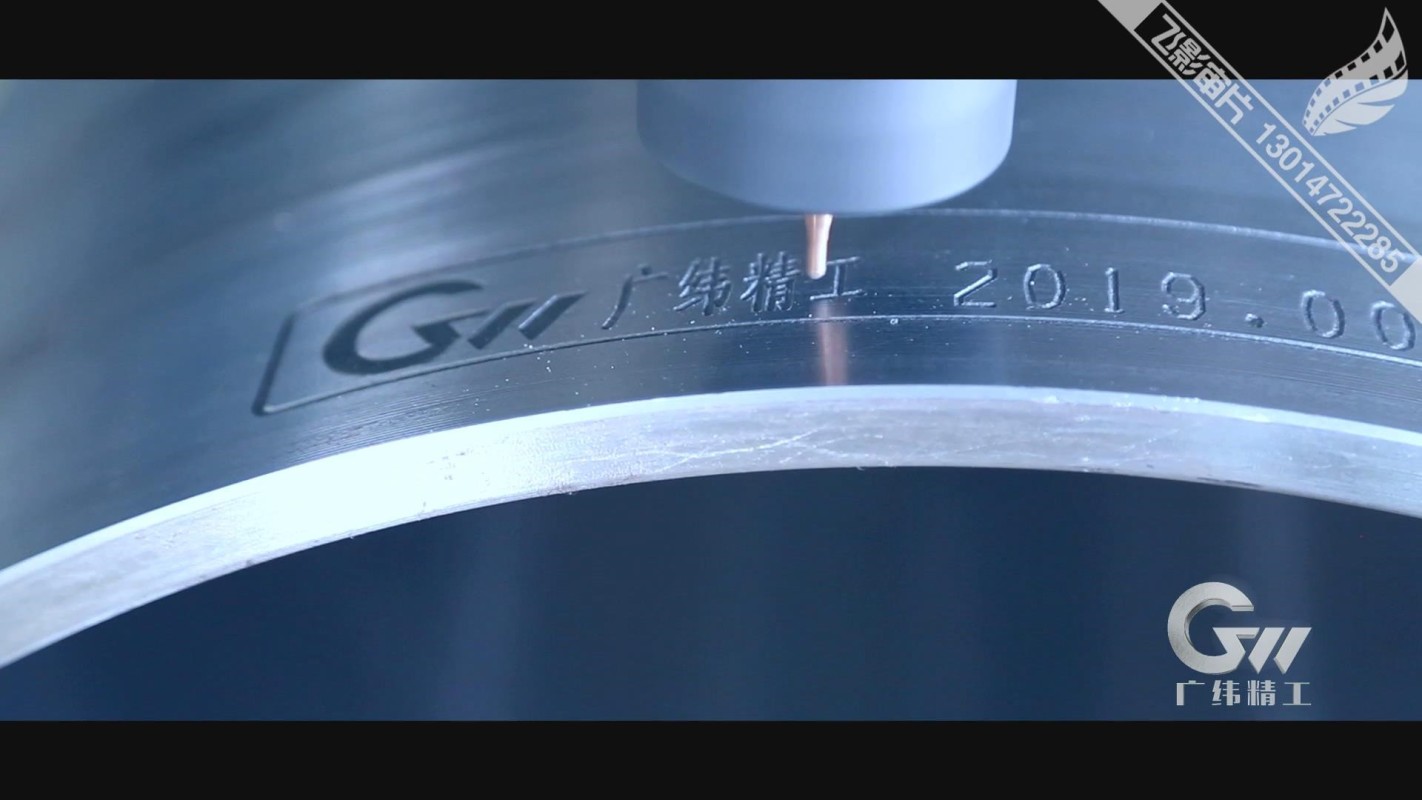
GW Precision Technology naudojanepriklausomai sukurta speciali skylių gręžimo mašinaplieninių rankovių apdirbimui. Įrangą ištyrė ir sukūrė įmonė, ir ji gavonacionalinis patentas.
Mašina suprojektuota taip, kad būtų tvirta, su negrįžtamuoju spaustuku ir dideliu apdirbimo tikslumu. Nuolat tobulindama įrangą ir gamybos procesą, „GW Precision Technology“ sukūrė integruotą apdorojimo sistemą, skirtą valdyti...koncentriškumas, cilindriškumas, simetrija ir dinaminė pusiausvyraiš 35CrMoV plieninių įvorių.
Konkretūs matmenų tolerancijos ir geometrinio tikslumo reikalavimai kontroliuojami pagal kliento reikalavimus plieninei įvorei. Tai leidžia gamybos procesą pritaikyti prie skirtingų šalto valcavimo staklės konfigūracijų ir techninių specifikacijų.
Individualizuota šalto valcavimo staklių plieninė rankovė
The35CrMoV plieninė įvorėgaminamas pagal kliento šalto valcavimo staklės techninius reikalavimus. Jo nurodytas dydis yraΦ502 × Φ560 × 1700 mm, su kontroliuojamomis mechaninėmis savybėmis, apdirbimo tikslumu, paviršiaus savybėmis ir tikrinimo reikalavimais.
Gamybos maršrutas integruojasiESR plieno luitų paruošimas, daugiakryptis kalimas, normalizavimas, grubus apdirbimas, gilių skylių gręžimas, vidinių skylių gręžimas, grūdinimas ir atleidimas, paviršiaus stiprinimas, tikslus šlifavimas, honingavimas ir galutinė kontrolė.
Šis integruotas procesas skirtas pagaminti individualiai pritaikytą plieninę įvorę, pasižyminčią reikiamu stiprumo, tvirtumo, atsparumo dilimui, matmenų tikslumo ir geometrinio tikslumo deriniu šaltojo valcavimo staklėse.