Individualus išcentrinio liejimo plieno ritės vario lakštų ir juostų malimo staklės
Individualiai pritaikyta 35CrNiMo išcentrinio liejimo plieno įvorė vario lakštų ir juostų valcavimo staklynams skirta sudėtingoms valcavimo sritims, kurioms reikalingas didelis stiprumas, tvirtumas, grūdinamumas ir atsparumas nuovargiui. Siūloma medžiaga yra 35CrNiMo, kurios reprezentatyvioji specifikacija yra 685 × 605 × 700 mm. Išcentrinis liejimas padeda sukurti tankesnę ir vienodesnę struktūrą, tuo pačiu sumažinant liejimo defektus, tokius kaip poros, šlako intarpai, įtrūkimai ir smėlio skylės. Įvorė gali būti naudojama ritininių guolių lizdams ir transmisijos jungiamiesiems komponentams vario lakštų valcavimo staklėse, įskaitant karšto valcavimo sąlygas, kai temperatūra yra maždaug 300–500 °C. „GW Precision“ taiko kontroliuojamą terminį apdorojimą, mechaninių savybių bandymus ir pasirenkamą paviršiaus stiprinimą, atsižvelgiant į reikiamą pritaikymą.
- GW Precision
- Kinija, Luoyang
- Sutarties sąlyga
- Metinis plieno ritės pajėgumas yra 4000 vienetų
- informacija
Individualus išcentrinio liejimo plieno ritės vario lakštų ir juostų malimo staklės
Kokia medžiaga bus naudojama plieninės ritės liejimui? Vienas pasiūlymas medžiaga yra 35CrNiMo, o specifikacija yra685 * 605 * 700.
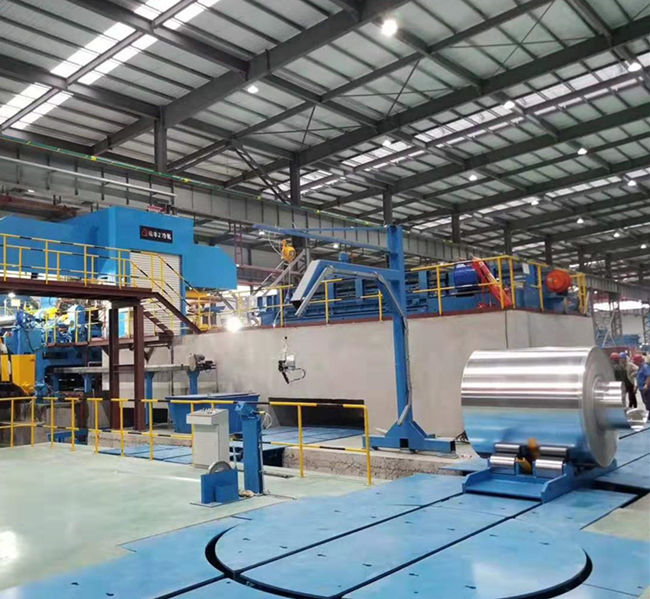
35CrNiMo yra didelio stiprumo legiruotas plienas, pasižymintis puikiomis visapusiškomis mechaninėmis savybėmis (dideliu stiprumu, dideliu tvirtumu, geru grūdinamumu ir atsparumu nuovargiui). Išcentrinio liejimo būdu pagamintas liejimo plieno ritinys gali dar labiau pagerinti struktūros tankį ir mechaninių savybių vienodumą.
Individualaus 35CrNiMo liejimo plieno įvorės vario juostų valcavimo staklėms taikymo scenarijus
Varinių juostų valcavimo staklėse 35CrNiMo išcentrinio liejamo plieno įvorės daugiausia naudojamos šioms pagrindinėms dalims:
Ritininio guolio lizdas: jis palaiko ritinėlį ir perduoda riedėjimo jėgą, todėl vario juostos valcavimo metu jis turi atlaikyti aukštą slėgį ir kintamąją apkrovą.
Pavarų jungiamieji komponentai: perduodantys sukimo momentą, kuriems reikalingas didelis sukimo stipris ir atsparumas dilimui.
Aukšta temperatūra ir didelis įtempis: karšto valcavimo metu vario juostelės įvorė turi išlaikyti stabilumą 300–500 ℃ temperatūroje (priklausomai nuo terminio apdorojimo ir lydinio konstrukcijos).
Privalumai:
Išcentrinis liejimas pašalina poras ir šlako intarpus, todėl susidaro tankesnė struktūra;
Sinergetinis 35CrNiMo poveikis Ni Cr Mo padidina atsparumą žemai temperatūrai ir smūgiams.
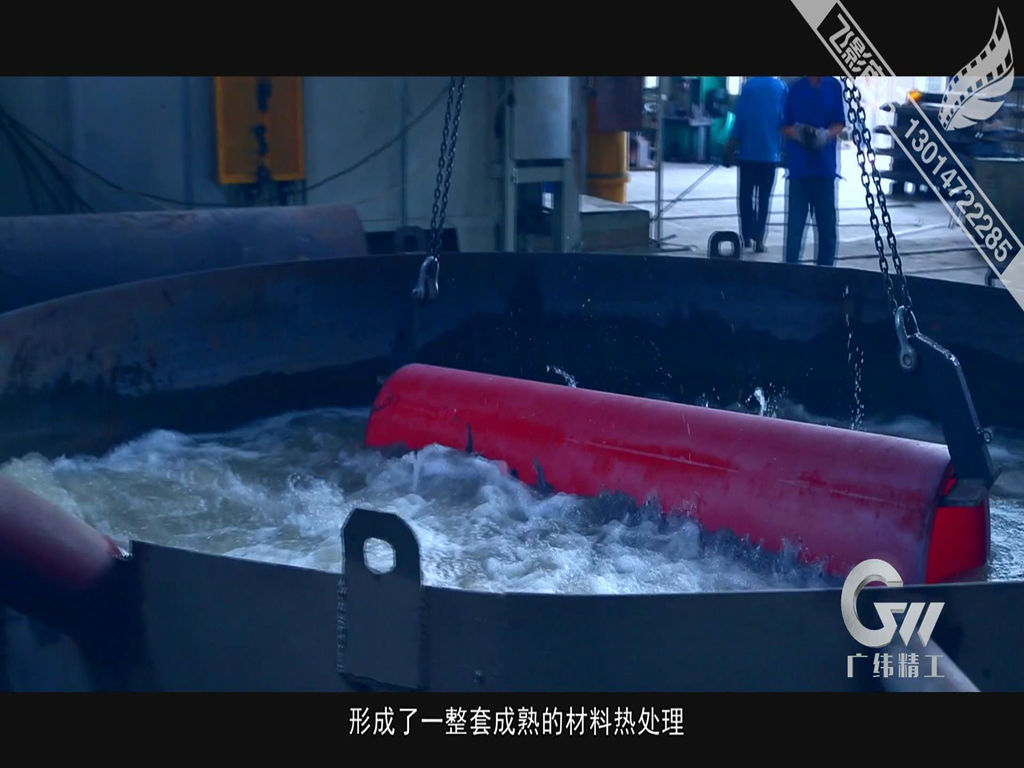
Vario juostų valcavimo staklėms skirtos individualiai pritaikytos 35CrNiMo išcentrinio liejamo plieno įvorės terminio apdorojimo procesas
1. Preliminarus terminis apdorojimas (liejimo būsenos koregavimas)
Difuzinis atkaitinimas: 10–12 valandų palaikykite 1050–1100 ℃ temperatūroje, kad būtų pašalinta dendritų segregacija, atvėsinkite krosnyje iki 600 ℃ ir tada atvėsinkite ore.
Normalizavimas: Oro aušinimas 880–900 ℃ temperatūroje, siekiant patikslinti grūdelių dydį ir paruošti juos vėlesniam gesinimui.
2. Galutinis terminis apdorojimas (grūdinimas ir atleidimas)
Grūdinimas: Aliejaus gesinimas 850–870 ℃ temperatūroje (100 mm storio sluoksniui reikalingas vandens gesinimas + alyvos aušinimas, naudojant dvigubą terpės gesinimą), užtikrinant visišką sekcijos gesinimą.
Grūdinimas: Grūdinimas 560–600 ℃ temperatūroje 3–4 valandas, kad būtų gautas grūdintas martensitas, kurio kietumas kontroliuojamas HRC 28–32.
3. Paviršiaus sutvirtinimas (nebūtina)
Indukcinis grūdinimas: kontaktinio paviršiaus aukšto dažnio grūdinimas iki HRC 50–55, o grūdinimo gylis – 2–3 mm.
Įanglinimas: atlikite giluminį įanglinimą (1,0–1,5 mm) detalėms, kurioms reikalingas itin didelis atsparumas dilimui.
„GW Precision“ taiko pažangias lydymo ir liejimo technologijas, o įranga yra tiksliai tikrinama, siekiant užtikrinti cheminę sudėtį.išcentrinio liejimo plieno įvorė medžiaga yra patikima ir tiksli, tuo tarpu turi tas pačias savybes.
Išcentrinis liejimas garantuos vidinį ir išorinį paviršiųliejimo plienas Įvorė neturi defektų, tokių kaip įtrūkimai, šlako intarpai, poros ir smėlio skylės.
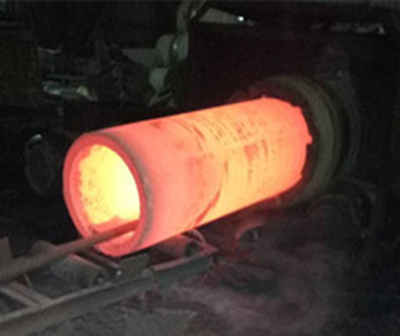
GW tikslaus išcentrinio liejimo plieninės įvorės terminis apdorojimas:
Mes atliksime terminį apdorojimą griežtai liejinių plieninių įvorių, kurioms būdingi konkretūs mechaninių savybių reikalavimai, taip pat atliksime atitinkamus mechaninių savybių bandymus, užtikrindami kiekvieno GW tikslumą liejamojo plieno įvorė produktas, siekiant geriausios būklės ir gerų rezultatų klientams.