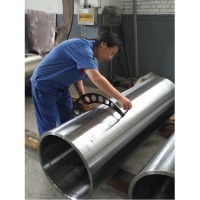
Aliuminio juostų valcavimo staklės lieto plieno įvorė (dinaminio balanso patikra)
Aliuminio juostų valcavimo staklės lieto plieno įvorė skirta didelio greičio aliuminio juostų ir folijos valcavimo staklynams, kurių valcavimo greitis yra 1200–2500 m/min., o medžiagos storis – 0,1–2,0 mm. Pagaminta iš 35NiCrMo plieno, įvorės matmenys yra 565 × 505 × 1700 mm. Ji tinka keturių ir šešių aukštų šaltojo valcavimo staklynams bei 20 aukštų Sendzimir valcavimo staklynams, naudojamiems akumuliatorių folijai ir pakavimo folijai valyti. Įvorė sukurta taip, kad užtikrintų dinaminį stabilumą esant dideliems sukimosi greičiams, o liekamasis disbalansas kontroliuojamas iki ≤0,4 g·cm/kg (G0,4 klasės), o vibracijos amplitudė – iki ≤0,8 μm. Valcavimo zonos temperatūra gali siekti maždaug 150–250 °C, todėl įvorė eksploatacijos metu turi atlaikyti pakartotinius terminius ir mechaninius įtempius.
- GW Precision
- Kinija, Luojangas
- Sutarties sąlyga
- Metinis plieno ritės pajėgumas yra 4000 vienetų
- informacija
Aliuminio juostų valcavimo staklės lieto plieno įvorė (dinaminio balanso patikra)
TheAliuminio juostų valcavimo staklės, lieto plieno rankovėyra didelio dydžio lieto plieno komponentas, skirtas aliuminio juostų ir aliuminio folijos valcavimo įrangai. Jis pagamintas iš35NiCrMo plienasir turi specifikaciją565 × 505 × 1700 mmĮvorė skirta didelio greičio sukimosi sąlygoms, pakartotiniam mechaniniam apkrovimui ir kintamam terminiam įtempimui, su kuriuo susiduriama aliuminio valcavimo metu.
Įvorė tinka aliuminio juostų valcavimo darbams, kurių valcavimo greitis yra1200–2500 aps./min.ir medžiagos storis0,1–2,0 mmTipinė įranga apima keturių ir šešių aukštų šaltojo valcavimo staklės ir20 aukštų Sendzimiro valcavimo staklės20 aukštų malūnų atveju rankovė gali būti naudojama akumuliatorių folijos ir pakavimo plėvelės gamybai.
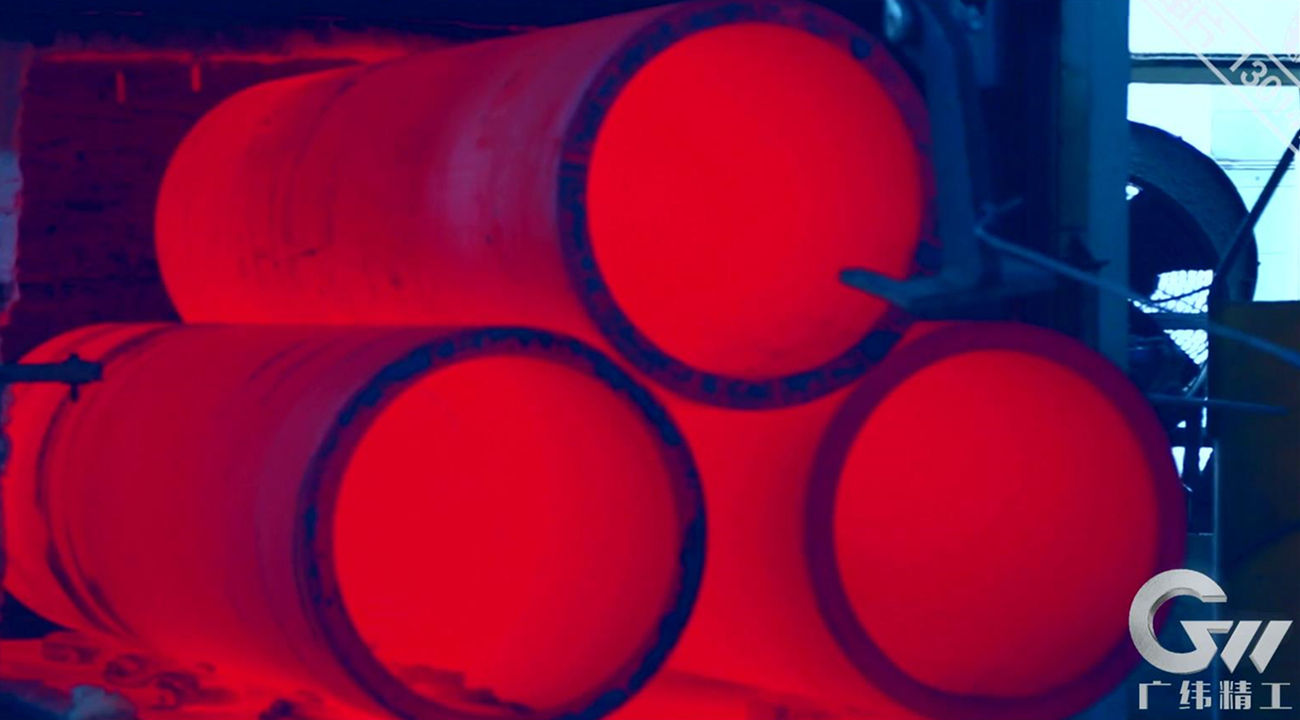
35NiCrMo plienas ir terminis apdorojimas
Rankovė naudojama35NiCrMo plienas, kurio nurodytas tempiamasis stipris yra≥850 MPaMedžiaga suteikia stiprumo, smūginio atsparumo ir nuovargio atsparumą, reikalingą dideliam besisukančiam komponentui, veikiamam pakartotinės mechaninės apkrovos.
Medžiaga apdorojama,grūdinimas ir atleidimas aukštoje temperatūrojePo terminio apdorojimo nurodytas kietumas yraHRC 30–40Ši terminio apdorojimo būsena suteikia kontroliuojamą stiprumo, kietumo ir tvirtumo derinį rankovės darbo sąlygoms.
Faktinė momentinė temperatūra riedėjimo zonoje yra maždaug150–250 °CPateiktuose medžiagos duomenyse taip pat nurodoma trumpalaikė darbinė temperatūra, maždaug400–500 °CŠios sąlygos reikalauja, kad įvorė atlaikytų pakartotinį terminį-mechaninį krūvį nepakenkdama savo konstrukciniam stabilumui.
Dinaminis balansas greitam riedėjimui
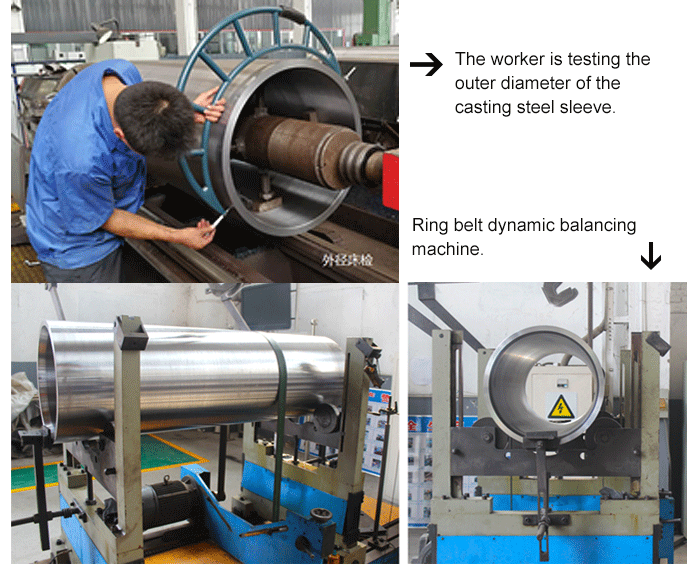
Dėl didelio sukimosi greičio, dinaminis balansas yra svarbus šio aliuminio valcavimo staklių įvorės reikalavimas. Likęs disbalansas yra kontroliuojamas taip, kad≤0,4 g·cm/kg, atitinkantisG0.4 klasė.
Įvorė taip pat sukurta slopinti aukšto dažnio vibraciją, kontroliuojant nurodytą vibracijos amplitudę≤0,8 μmLikučio disbalanso ir vibracijos valdymas padeda pagerinti sukimosi stabilumą valcuojant dideliu greičiu aliuminio juosteles ir foliją bei palaiko pastovias valcavimo sąlygas.
Todėl medžiagos stiprumo, terminio apdorojimo, matmenų tikslumo ir dinaminio balanso derinys vertinamas viso gamybos proceso metu, o ne tik galutinės patikros metu.
Didelio dydžio tikslusis apdirbimas
Rankovės ruošinys iš pradžių apdorojamas antGW Precision Technology sukurta skylių gręžimo mašinaGręžimo metu apdirbimo procesas naudojamas vidinės angos priekinio ir galinio galų koncentriškumui kontroliuoti.
Ruošinys lieka fiksuotas, kol įrankio velenas sukasi ir išpjauna vidinę skylę. Šis apdirbimo metodas padeda sumažinti angos kūgiškumo ir formos paklaidas. Jis taip pat užtikrina sklandesnį drožlių pašalinimą apdirbimo metu, o tai padeda pagerinti paviršiaus apdailą ir sumažinti įbrėžimų, atsirandančių dėl drožlių kaupimosi, tikimybę.
Po pradinio skylės apdirbimo, įvorė toliau apdorojama antDvigubo savaime centravimo CNC staklės, sukurtos remiantis ilgamete didelio tikslumo didelių gabaritų apdirbimo patirtimi.
Abiejuose staklių galuose sumontuoti hidrauliniai atraminiai griebtuvai, kad būtų galima greitai nustatyti ruošinio vidinių skylių galus. Šis padėties nustatymo metodas padeda išlaikyti reikiamą koncentriškumą vėlesnio apdirbimo metu. Tada CNC procesas naudojamas išoriniam cilindriniam paviršiui apdirbti, išlaikant reikiamą vidinio ir išorinio paviršių ryšį.
Vidinių skylių kūginiai apskriti paviršiai abiejuose galuose taip pat apdirbami reikiamu koncentriškumu. Ši apdirbimo seka užtikrina kontroliuojamą geometrinį tikslumą didelėms besisukančioms įvorėms, naudojamoms greitaeigėje valcavimo įrangoje.
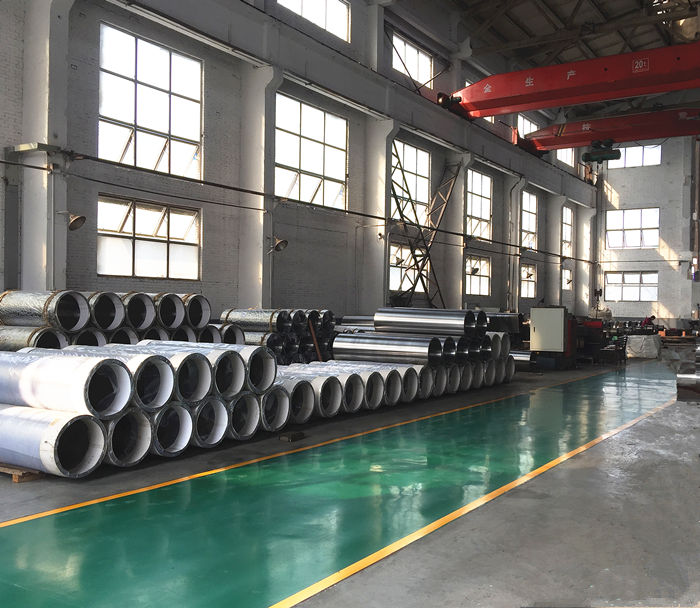
Suvirinimas ir kokybės kontrolė
Kai reikia remontuoti suvirinimo siūlę, įvorė pašildoma maždaug iki200–300 °Cprieš suvirinimą. Po suvirinimo atliekamas terminis apdorojimas, siekiant sumažinti įtrūkimų riziką ir kontroliuoti liekamąjį terminį įtempį.
Užbaigtos rankovės kokybės dokumentai apimacheminės sudėties analizės ataskaita, terminio apdorojimo ataskaita, medžiagų mechaninės analizės ataskaita, matmenų tolerancijos ataskaita ir formos bei padėties tolerancijos ataskaitaŠie įrašai užtikrina medžiagos, terminio apdorojimo būklės ir galutinio apdirbimo rezultatų atsekamumą.
Derinys35NiCrMo medžiaga, kontroliuojamas terminis apdorojimas, didelio dydžio tikslus CNC apdirbimas, dinaminio balanso patikra ir dokumentuota kokybės kontrolėteikia visą liejamųjų plieninių įvorių, naudojamų greitaeigėse aliuminio juostų ir folijos valcavimo staklėse, gamybos procesą.
Individualus gamyba
„GW Precision Technology“ gamina šią įmonę.35NiCrMo lieto plieno įvorėpagal kliento valcavimo įrangos techninius ir matmenų reikalavimus.565 × 505 × 1700 mmĮ gamybos ir kokybės kontrolės procesą, skirtą konkrečiam aliuminio valcavimo pritaikymui, galima įtraukti įvorės specifikaciją, didelio greičio taikymo diapazoną, dinaminio balanso reikalavimą, apdirbimo procesą ir tikrinimo dokumentaciją.