




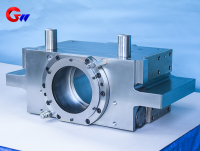
Šalto valcavimo staklės iš transimit šoninio darbo ritininio guolio bloko
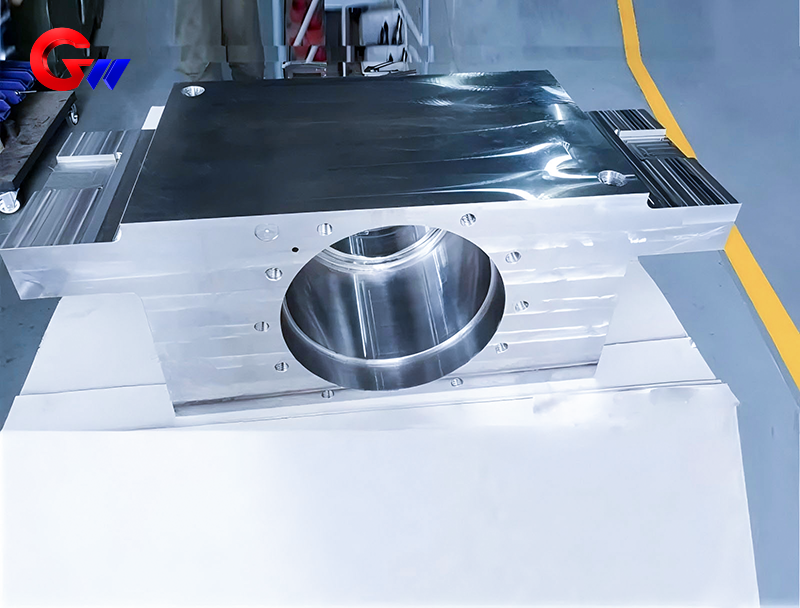
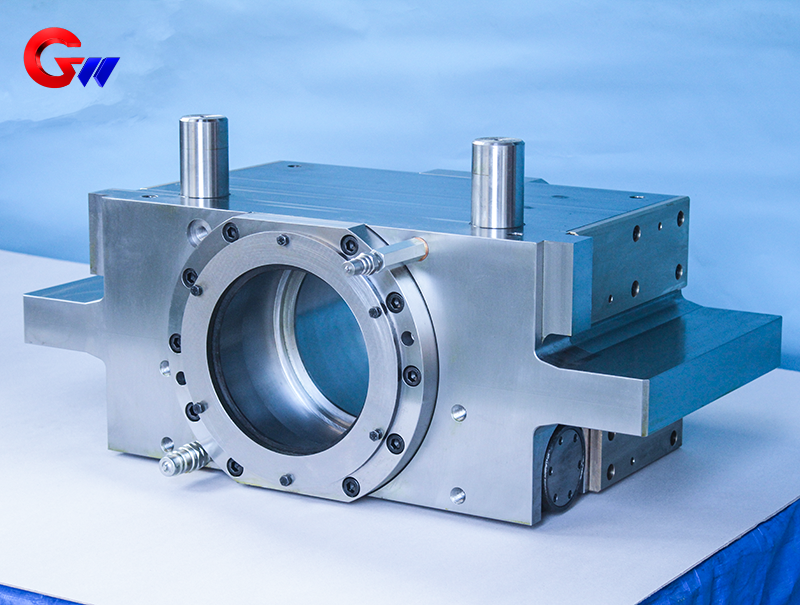
Šalto valcavimo staklės pavaros pusės darbinio ritinėlio guolio blokas yra pagrindinis atraminis komponentas, naudojamas darbiniam ritinėliui šalto valcavimo staklės pavaros pusėje laikyti ir pozicionuoti. Jis padeda išlaikyti reikiamą darbinio ritinėlio išlygiavimą ir stabilumą valcavimo operacijų metu, kartu perduodant valcavimo proceso metu susidarančias radialines ir ašines jėgas.
„GW Precision Technology“ gali pagaminti darbinio ritinėlio guolio bloką pagal konkrečias šalto valcavimo staklės konfigūracijas, darbinio ritinėlio matmenis, kliento brėžinius, medžiagų reikalavimus ir technines specifikacijas. Galima standartinė ir nestandartinė individuali gamyba.
Produkto tipas: Pavaros pusės darbinio ritininio guolio blokas
Taikymas: šaltojo valcavimo staklės
Pagrindinės medžiagos: lietinis plienas, kaltinis plienas arba kitos nurodytos medžiagos pagal taikymo reikalavimus
Pritaikymas: galima standartinė ir nestandartinė individuali gamyba
- GW Precision
- Kinija, Luojangas
- Sutarties sąlyga
- Metinis pajėgumas yra 1000 vienetų
- informacija
Šalto valcavimo staklių pavaros pusės darbo ritininis guolis
Šalto valcavimo staklės pavaros pusės darbinio ritinėlio guolio blokas yra svarbus šalto valcavimo staklės įrangos atraminis komponentas. Jo pagrindinė funkcija yra palaikyti
Pritvirtinkite ir pozicionuokite darbinį ritinėlį bei užtikrinkite stabilų konstrukcinį jungtį tarp darbinio ritinėlio mazgo ir valcavimo staklės rėmo. Valcavimo proceso metu darbinis ritinėlis yra veikiamas radialinių ir ašinių jėgų, smūginių apkrovų ir darbinės vibracijos. Darbinio ritinėlio guolių blokas suteikia reikiamą atramą ir padėtį, kad padėtų palaikyti stabilų ritinėlio veikimą.
Tikslus darbinio valcavimo volo padėties nustatymas yra svarbus norint išlaikyti valcuotų gaminių matmenų tikslumą ir paviršiaus kokybę. Todėl guolių blokui reikalingas kontroliuojamas guolių vietų, tvirtinimo paviršių, skylių ir kitų svarbių elementų apdirbimas. Faktiniai matmenų ir geometriniai reikalavimai priklauso nuo šaltojo valcavimo staklės konfigūracijos, valcavimo matmenų, guolių išdėstymo ir kliento techninių specifikacijų.
„GW Precision Technology Co., Ltd.“ gamina įvairius valcavimo staklių guolių blokus ir kitus tiksliuosius mechaninius komponentus. Remdamasi ilgamete gamybos patirtimi, įmonė sukūrė brandų darbinių valcavimo guolių blokų gaminių apdirbimo procesą ir gali pasiūlyti individualią gamybą pagal klientų brėžinius ir techninius reikalavimus.
Darbinio ritinėlio guolio bloko funkcija
Pagrindinė darbinio ritinėlio guolio bloko funkcija yra palaikyti darbinį ritinėlį šaltojo valcavimo metu. Guolio blokas suteikia darbinio ritinėlio guolio mazgui reikalingą konstrukcinę atramą ir padeda išlaikyti projektinę ritinėlio padėtį valcavimo staklės atžvilgiu.
Valcavimo metu darbinis valcas yra veikiamas valcavimo proceso metu susidarančių radialinių ir ašinių jėgų. Guolių blokas perduoda šias jėgas per savo atraminę konstrukciją ir tvirtinimo sąsajas. Todėl guolių bloko stabilumas ir jo apdirbtų paviršių tikslumas yra svarbūs bendrai valcavimo staklės eksploatavimo būklei.
Tikslus darbinio ritinėlio padėtis taip pat prisideda prie stabilaus juostos apdorojimo. Tikslaus valcavimo srityje ritinėlio padėtis ir išlyginimas gali turėti įtakos juostos storiui, paviršiaus kokybei ir riedėjimo stabilumui. Dėl šios priežasties guolio anga, tvirtinimo paviršius ir susiję padėties nustatymo elementai turi būti pagaminti laikantis nurodytų tolerancijų.
Darbinio ritinėlio guolio blokas gali būti naudojamas skirtingose šalto valcavimo staklės konfigūracijose. Priklausomai nuo gamybos linijos, pritaikymas gali apimti tikslų šalto valcavimo juostinių plieninių lakštų, nerūdijančio plieno, aliuminio folijos ir kitų metalinių juostinių gaminių valcavimą.
Šis komponentas taip pat gali būti naudojamas nepertraukiamo valcavimo linijose, įskaitant rūgštinio valcavimo kombinuotus įrenginius, taip pat grįžtamojo valcavimo staklėse ir kitoje šalto valcavimo įrangoje. Tiksli gaminio konfigūracija nustatoma pagal valcavimo staklės konstrukciją ir kliento reikalavimus.
Darbinio ritininio guolio bloko medžiagos
Medžiagų parinkimas yra svarbi darbo ritininių guolių blokų gamybos dalis. Medžiagą reikia pasirinkti atsižvelgiant į numatomą apkrovą, konstrukcijos reikalavimus, nusidėvėjimo sąlygas, apdirbimo reikalavimus ir eksploatavimo aplinką.
Pateikta techninė informacija apie susijusius valcavimo staklių komponentus apima kaltinio plieno rūšis, tokias kaip45 plienas, 40Cr ir 42CrMosu darbo valcavimu susijusiems komponentams, taip pat liejinio plieno rūšims, tokioms kaipZG310-570 ir ZG270-500Su atraminiais ritinėliais susijusiems komponentams. Konkrečioms darbo ritinėlių guolių blokų reikmėms galutinė medžiaga turėtų būti patvirtinta pagal kliento brėžinį, įrangos projektą ir taikomas technines specifikacijas.
Įprastos valcavimo staklių guolių blokų medžiagų kategorijos gali būti ketus, kalusis ketus, lietinis plienas, legiruotasis lietinis plienas ir kaltinis plienas. Skirtingos medžiagos pasižymi skirtingais stiprumo, tvirtumo, atsparumo dilimui, apdirbamumo ir atsparumo deformacijai deriniais.
Pavyzdžiui, pilkasis ketus, pvz., HT250 ir HT300, gali pasižymėti geromis gniuždymo ir apdirbimo savybėmis ir gali būti naudojamas tinkamoms konstrukcijoms. Kaliojo ketaus rūšys, pvz., QT400-18 ir QT500-7, pasižymi stiprumo ir tvirtumo deriniu ir gali būti naudojamos ten, kur reikia geresnių mechaninių savybių.
Lieto plieno medžiagos, tokios kaip ZG270-500 ir ZG310-570, pasižymi didesne apkrovos galia ir gali būti naudojamos sunkiųjų valcavimo staklių komponentams. Legiruotasis liejamas plienas, pvz., ZG35CrMo, gali pagerinti mechanines savybes, pridedant legiruojančių elementų, tokių kaip chromas ir molibdenas.
Didesnio stiprumo reikalaujantiems pritaikymams pagal konkrečius projektavimo reikalavimus galima pasirinkti kaltinį plieną, pvz., 42CrMo arba 34CrNiMo6.
Galutinis medžiagos pasirinkimas neturėtų būti atskirtas nuo faktinio valcavimo staklės pritaikymo. Renkantis tinkamą medžiagą, reikia atsižvelgti į valcavimo jėgą, smūginę apkrovą, guolių sąlyčio sąlygas, nusidėvėjimo reikalavimus, terminį poveikį, gaminio matmenis ir kliento standartus.
Apdirbimo tikslumas ir guolių skylių valdymas
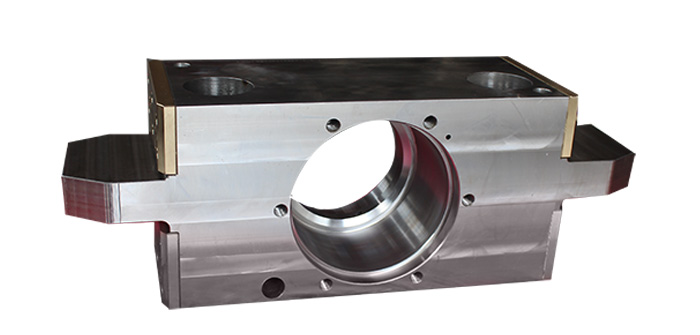
Guolio anga yra viena iš svarbiausių darbinio ritinėlio guolio bloko apdirbimo savybių. Jos matmenų tikslumas, geometrinis tikslumas ir ryšys su kitais padėties paviršiais gali tiesiogiai paveikti guolio mazgo montavimo sąlygas.
Susijusių valcavimo staklių guolių blokų pritaikymų atveju apdirbimo procesas gali apimti guolio angos koaksialumo ir cilindriškumo valdymą. Pateiktoje techninėje nuorodoje nurodomas koaksialumo valdymas iki0,02 mmtaikomoms guolių skylių konstrukcijoms. Kiekvieno gaminio faktinis tolerancijos nuokrypis turėtų būti nustatomas pagal kliento brėžinį ir techninę specifikaciją.
Guolių bloko sujungimo paviršiai taip pat turi būti tinkamai apdirbti, kad būtų pasiektos reikiamos sąlyčio sąlygos. Priklausomai nuo gaminio konstrukcijos ir proceso reikalavimų, pasirinkti sujungimo paviršiai gali būti šlifuojami arba grandomi.
Tikslus guolio angos ir sujungimo paviršių apdirbimas padeda užtikrinti stabilią guolio ir darbinio ritinėlio mazgo montavimo sąsają. Tai taip pat sumažina matmenų nuokrypio tarp susijusių komponentų riziką surinkimo metu.
Kadangi šaltojo valcavimo staklės komponentai dažnai yra gana didelių matmenų ir sudėtingų konstrukcijų, svarbu planuoti procesą. Apdirbimo seka turi atsižvelgti į atskaitos paviršius, ruošinio laikymo būdą, apdirbimo užlaidą, skylės padėtį ir galutinio patikrinimo reikalavimus.
Terminis apdorojimas ir paviršiaus apdorojimas
Atsižvelgiant į pasirinktą medžiagą ir gaminio reikalavimus, galima taikyti terminį apdorojimą. Lietų arba kaltinių komponentų atveju, siekiant sumažinti liekamąjį įtempį ir užtikrinti tinkamą medžiagos būklę vėlesniam apdirbimui, gali būti naudojamas atkaitinimas arba normalizavimas.
Tinkamų legiruotojo plieno medžiagų atveju, siekiant pagerinti bendras komponento mechanines savybes, galima naudoti grūdinimą ir atleidimą. Pateiktoje techninėje nuorodoje 42CrMo nurodyta kaip medžiaga, kuriai galima taikyti grūdinimą ir atleidimą, o po nurodyto apdorojimo jos etaloninis kietumas yra maždaug 28–32 HRC. Faktinė terminio apdorojimo procedūra ir kietumo reikalavimas turėtų būti nustatomi pagal medžiagos standartą ir kliento techninę specifikaciją.
Kai reikalingas papildomas paviršiaus atsparumas dilimui, galima apsvarstyti ir paviršiaus grūdinimą. Priklausomai nuo pritaikymo, pasirinktiems guolių sujungimo paviršiams gali būti taikomas aukšto dažnio indukcinis grūdinimas arba įanglinimas.
Tikslus terminio apdorojimo ir paviršiaus apdorojimo procesas nustatomas atsižvelgiant į medžiagą, komponento struktūrą, darbo sąlygas ir kliento reikalavimus. „GW Precision“ nelaiko vieno proceso tinkamu kiekvienam gaminiui; gamybos maršrutas nustatomas pagal kiekvieno darbinio ritinėlio guolio bloko faktinius techninius reikalavimus.
CNC apdirbimo procesas
„GW Precision Technology“, remdamasi ilgalaike gamybos patirtimi, sukūrė brandžią mechaninio apdorojimo sistemą valcavimo staklių guolių blokams gaminti.
Pagrindiniai pavaros pusės darbinio ritininio guolio bloko apdirbimo procesai apima:
1. Vertikalus apdirbimo centras
Vertikalus apdirbimo centras gali būti naudojamas pagrindiniams paviršiaus frezavimo, konstrukcijų apdirbimo, tvirtinimo elementų ir kitoms reikalingoms operacijoms. Apdirbimo programa ir pjovimo seka sudaromos pagal gaminio struktūrą ir brėžinio reikalavimus.
2. Horizontali gręžimo mašina
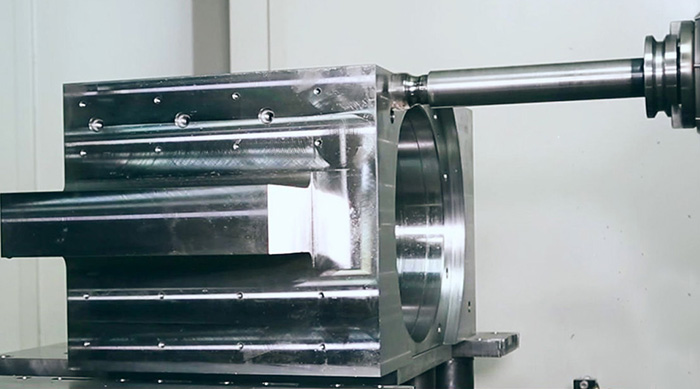
Horizontalaus gręžimo staklės naudojamos didelėms arba gilioms skylėms ir susijusiems tiksliems elementams apdirbti. Guolių blokų gaminiams horizontalus gręžimas yra efektyvus guolių skylių ir kitų svarbių skylių vietų apdirbimo būdas pagal reikiamus matmenis ir geometrinius tolerancijas.
3. Darbas prie suoliuko
Po CNC apdirbimo ir gręžimo operacijų, stalviršio apdirbimas gali būti naudojamas šerpetojimui šalinti, valyti, su tvirtinimu susijusioms operacijoms ir kitiems gamybos procese reikalingiems apdailos darbams.
4. Galutinė apžiūra
Baigus apdirbimą, atliekamas darbinio ritinėlio guolio bloko galutinis patikrinimas. Kritiniai matmenys ir geometriniai tolerancijos patikrinami pagal taikomus brėžinius ir techninius reikalavimus.
CNC apdirbimo, horizontalaus gręžimo, staklinio darbo ir galutinės patikros derinys užtikrina kontroliuojamą gamybos procesą skirtingoms valcavimo staklių guolių blokų konfigūracijoms.
CNC gamybos įranga
„GW Precision Technology“ turi didelio tikslumo CNC gamybos įrangą, skirtą valcavimo staklių tiksliųjų komponentų gamybai. Įranga apimaDMG DMF1800×600 penkių ašių apdirbimo centras, horizontalūs apdirbimo centrai, vertikalūs apdirbimo centrai, portaliniai apdirbimo centrai ir didelio tikslumo koordinačių matavimo įranga.
Maždaug 80 % įmonės apdirbimo įrangos sudaro CNC staklės. Tai suteikia apdirbimo pajėgumus, reikalingus dideliems, sudėtingiems ir tiksliems valcavimo staklių komponentams gaminti.
CNC įrangos naudojimas leidžia kurti apdirbimo programas pagal individualius gaminių brėžinius ir gamybos reikalavimus. Skirtingiems paviršiams ir konstrukcijoms galima taikyti skirtingas apdirbimo strategijas, išlaikant kontroliuojamą gamybos procesą.
Didelių darbinių ritininių guolių blokams ypač svarbu pasirinkti tinkamą įrangą, nes komponentas gali turėti didelius tvirtinimo paviršius, guolių angas, sudėtingas konstrukcines ypatybes ir daug apdirbimo etalonų. Vertikalaus, horizontalaus, portalinio ir penkių ašių apdirbimo galimybių derinys suteikia lankstumo skirtingoms gaminių konstrukcijoms.
Koordinatinis matavimas ir kokybės kontrolė
Kokybės kontrolė yra svarbi šaltojo valcavimo staklės pavaros pusės darbinio ritininio guolio bloko gamybos proceso dalis.
Be įprastinio matmenų tikrinimo, „GW Precision Technology“ guolių blokų ir kitų tikslių komponentų galutinei patikrai naudoja didelio tikslumo koordinačių matavimo mašiną. Matavimo tikslumas gali siekti2 mikronų lygis, suteikiant patikimą matmenų ir geometrinių tolerancijų patikrinimo pagrindą.
Koordinatinė matavimo įranga gali būti naudojama norint patikrinti kritinius matmenis, skylių vietas, geometrinius ryšius ir kitus kliento brėžinyje nurodytus tikrinimo reikalavimus.
Darbinio ritinėlio guolio bloko patikra gali būti sutelkta į svarbiausius guolio angos matmenis, bendraašiškumą, cilindriškumą, tvirtinimo paviršius, padėties nustatymo ypatybes ir kitus svarbius geometrinius tolerancijos nuokrypius. Konkretūs tikrinami elementai priklauso nuo gaminio brėžinio ir techninių reikalavimų.
CNC apdirbimo, procesų kontrolės, įprastinių matmenų matavimo ir didelio tikslumo koordinačių matavimo derinimas padeda sukurti visapusišką kokybės kontrolės procesą nuo gamybos iki galutinės patikros.
GW tiksliosios gamybos pajėgumai
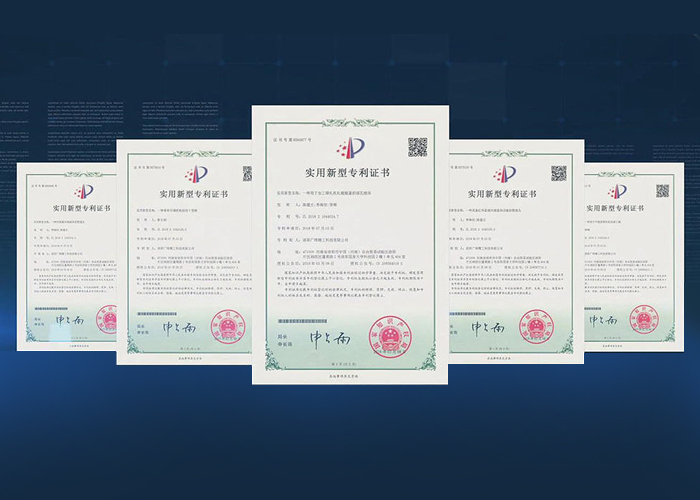
„GW Precision Technology Co., Ltd.“ turi patirties valcavimo staklių tiksliųjų komponentų gamyboje ir apdirbime. Įmonės gamybos pajėgumai apima CNC apdirbimą, vertikalų apdirbimą, horizontalų gręžimą, portalinį apdirbimą ir tikslų matmenų patikrinimą.
Įmonė savo gamybos procesus sukūrė remdamasi ilgamete patirtimi su valcavimo staklių komponentais. Procesų planavimas atliekamas atsižvelgiant į gaminio struktūrą, medžiagą, brėžinių reikalavimus, apdirbimo seką ir tikrinimo reikalavimus.
Be šaltojo valcavimo staklės pavaros pusės darbinio ritinėlio guolių blokų, „GW Precision“ gali gaminti įvairius valcavimo staklės guolių blokus, lenkimo blokus ir kitus individualiai pritaikytus tiksliuosius mechaninius komponentus.
Įmonė derina CNC gamybos įrangą, techninį personalą, nusistovėjusius apdirbimo procesus, kokybės kontrolės procedūras ir gamybos valdymą, kad teiktų individualiai pritaikytas valcavimo staklių komponentų gamybos paslaugas.
Klientams, kuriems reikalingi nestandartiniai darbiniai ritininių guolių blokai, gamyba gali būti organizuojama pagal pateiktus brėžinius, trimačius modelius, medžiagų specifikacijas, matmenų reikalavimus ir tikrinimo standartus.
Individualus darbo ritininių guolių blokų gamyba
Šalto valcavimo staklės turi skirtingas įrangos konfigūracijas, ritinių dydžius, guolių išdėstymą ir montavimo konstrukcijas. Todėl darbinių ritinėlių guolių blokai dažnai gaminami pagal konkretų valcavimo staklės projektą, o ne naudojant vieną universalų matmenį.
„GW Precision“ gali pagaminti varančiosios pusės darbinio ritinėlio guolio bloką pagal kliento brėžinius ir techninius reikalavimus. Gamybos procesą galima koreguoti atsižvelgiant į komponento matmenis, medžiagų pasirinkimą, apdirbimo konstrukciją, reikiamus tolerancijas ir tikrinimo reikalavimus.
Klientams, turintiems esamus brėžinius, „GW Precision“ gali apdoroti komponentą pagal pateiktą techninę dokumentaciją. Nestandartinių gaminių apdirbimo procesas gali būti suplanuotas pagal faktinę konstrukciją ir gamybos reikalavimus.
Turėdama CNC apdirbimo galimybes ir didelio tikslumo tikrinimo įrangą, „GW Precision“ užtikrina kontroliuojamą šalto valcavimo staklės darbinių ritininių guolių blokų ir kitų tiksliųjų valcavimo staklės komponentų gamybos procesą.



