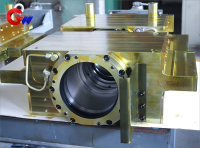
Šalto valcavimo staklės, veikiančios šoninio darbo ritininio guolio bloko
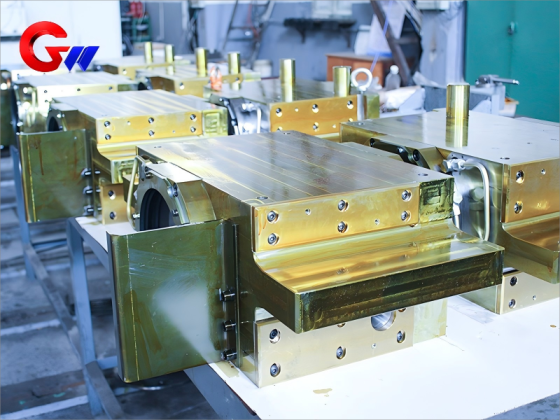
Darbinės pusės darbinio ritinėlio guolio blokas yra tiksliai apdirbtas atraminis komponentas, skirtas šaltojo valcavimo staklės darbinio ritinėlio mazgui. Jis užtikrina tikslų guolio padėties nustatymą, stabilią konstrukcinę atramą ir patikimą išlyginimą darbinio ritinėlio veikimui nuolatinio valcavimo sąlygomis.
Šis komponentas, skirtas nerūdijančiam plienui, silicio plienui ir itin plonoms juostoms gaminti, apjungia QT600-3 kaliojo ketaus konstrukciją, kontroliuojamą terminį apdorojimą, tikslų CNC apdirbimą, didelio tikslumo guolių sąsajas, alyvos ir oro tepimą bei daugiapakopį sandarinimą.
Pagrindinės savybės
- Didelio tikslumo padėties nustatymas: darbinio ritinėlio radialinis išbėgimas kontroliuojamas iki ≤ 0,01 mm, todėl užtikrinamas tikslus juostų valcavimas.
- Efektyvus rulonų keitimas: integruotas hidraulinis fiksavimo mechanizmas su tiksliniu rulonų keitimo laiku ≤ 10 minučių.
- Vibracijos valdymas: skirtas aukšto dažnio vibracijos valdymui 20–500 Hz diapazone, kai nurodyta amplitudė ≤ 0,5 μm.
- Tiksli guolio sąsaja: guolio angos cilindriškumo kontrolė ≤ 0,003 mm.
- Įvairūs valcavimo staklių pritaikymai: tinka šešių aukštų UC-MILL ir dvidešimties aukštų Sendzimir valcavimo staklių konfigūracijoms.
Prekės ženklas: GW Precision
Produkto kilmės šalis: Luoyang, Kinija
Pristatymo laikas: Pagal susitarimą
Tiekimo pajėgumai: iki 1000 vienetų per metus
- GW Precision
- Kinija, Luoyang
- Sutarties sąlyga
- Metinis pajėgumas yra 1000 vienetų
- informacija
Šalto valcavimo staklės, veikiančios šoninio darbo ritininio guolio bloko
Medžiagos ir terminio apdorojimo specifikacija
Pagrindinė medžiaga
Thedarbinio ritinėlio guolio blokasyra pagamintas išQT600-3 kaliojo ketaus, atitinkantisEN-GJS-600-3Medžiaga parenkama atsižvelgiant į jos konstrukcinio stiprumo, matmenų stabilumo, vibracijos slopinimo ir tinkamų stiprumo bei svorio charakteristikų derinį.
Nurodytas medžiagos tankis yra maždaug7,1 g/cm³Dėl mechaninių ir slopinimo savybių jis tinka tiksliai palaikyti darbinio ritinėlio ir guolio mazgą.šalto valcavimo staklės.
Cheminė sudėtis
| Elementas | Specifikacija |
|---|---|
| Anglis (C) | 3,6–3,8 % |
| Silicis (Si) | 2,2–2,5 % |
| Manganas (Mn) | ≤ 0,3% |
| Magnis (Mg) | 0,03–0,05 % |
Medžiaga sukurta taip, kad užtikrintų pakankamą konstrukcijos standumą ir kartu prisidėtų prie vibracijos slopinimo valcavimo metu. Nurodytas vibracijos slopinimo greitis yra≥35%.
Eksploatacinėje pusėje medžiagos stabilumas yra ypač svarbus, nes atraminė konstrukcija turi išlaikyti santykinę padėtįdarbo sąrašas, guolių mazgą ir hidraulinius komponentus pasikartojančių valcavimo ciklų metu.
Pagrindinės komponentų medžiagos ir paviršiaus apdorojimas
Skirtingos funkcinės sritysvalcavimo staklių guolių blokasnaudoti medžiagas ir paviršiaus apdorojimą, parinktus pagal jų eksploatavimo sąlygas.
| Komponentas | Medžiaga | Gydymas |
|---|---|---|
| Guolių bloko korpusas | QT600-3 kaliojo ketaus | Izoterminis gesinimas ir šratinio valymo stiprinimas |
| Dėvėjimuisi atsparus įdėklas | GCr15SiMn | Gilus kriogeninis apdorojimas + 20 μm kietas chromavimas |
| Sandarinimo komponentas | PTFE + 316L | Lazerinis mikrotekstūravimas |
QT600-3 kėbulas sudaro pagrindinę konstrukcinę dalįdarbinio ritinėlio guolio blokasIzoterminis gesinimas ir šratinis valymas taikomi pagal nurodytą gamybos procesą.
Dėvėjimuisi atspariame įdėkle naudojamas GCr15SiMn. Įdėklo eksploatacinėms savybėms pagerinti naudojamas gilus kriogeninis apdorojimas ir kietasis chromavimas, kurio nurodytas chromavimo storis yra20 μm.
Sandarinimo komponentams naudojamas PTFE ir 316L plienas. Siekiant išlaikyti reikiamas sandarinimo ir eksploatacines savybes, nurodyti sandarinimo paviršiai padengti lazeriu mikrotekstūravimo būdu.
Šių medžiagų derinys leidžia komponentui integruoti konstrukcinę atramą, atsparumą dilimui ir sandarinimo funkcijas toje pačioješalto valcavimo staklėssusirinkimas.
GW tikslus terminio apdorojimo procesas
Izoterminis gesinimas
Pagrindinis korpusasdarbinio ritinėlio guolio blokaskontroliuojamu terminiu apdorojimu:
Šildymas:900 °C × 2 val.
Druskos vonios gesinimas:300 °C × 1 val.
Oro aušinimas
Matmenų stabilumo apdorojimas
Senėjimo gydymas:180 °C × 24 val.
Nurodytas matmenų pokytis:≤0,005%
Terminis apdorojimas yra svarbi gamybos proceso dalis, nes matmenų stabilumas tiesiogiai veikia guolio sąsajos ir montavimo paviršių tikslumą.
Dėl tikslumovalcavimo staklių guolių blokasnekontroliuojami matmenų pokyčiai po apdirbimo gali turėti įtakos guolio montavimui ir guolio lygiavimo santykiui,darbo sąrašasir frezos struktūrą. Todėl nurodytas sendinimo apdorojimas naudojamas matmenų stabilumui pagerinti prieš galutinį tikslųjį apdirbimą ir patikrinimą.
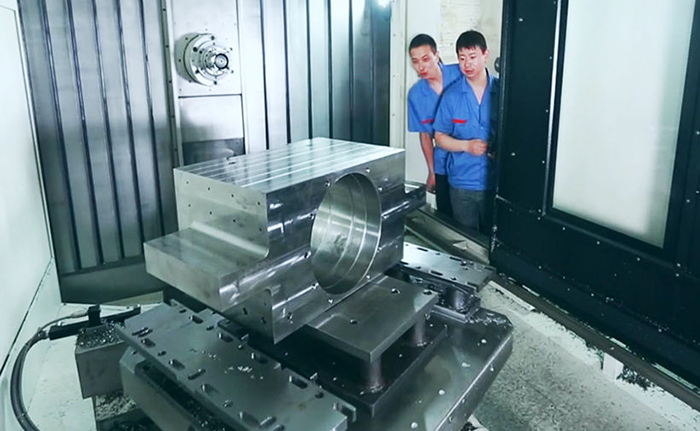
Mechaninio apdirbimo tikslumas
Matmenų tikslumas yra vienas iš pagrindinių gamybos reikalavimųdarbinio ritinėlio guolio blokasSvarbiausi guolių ir tvirtinimo sąsajos tikrinamos pagal nurodytus tolerancijos lygius.
Kritiniai matmenų tolerancijos
| Funkcija | Specifikacija | Tikrinimo metodas |
|---|---|---|
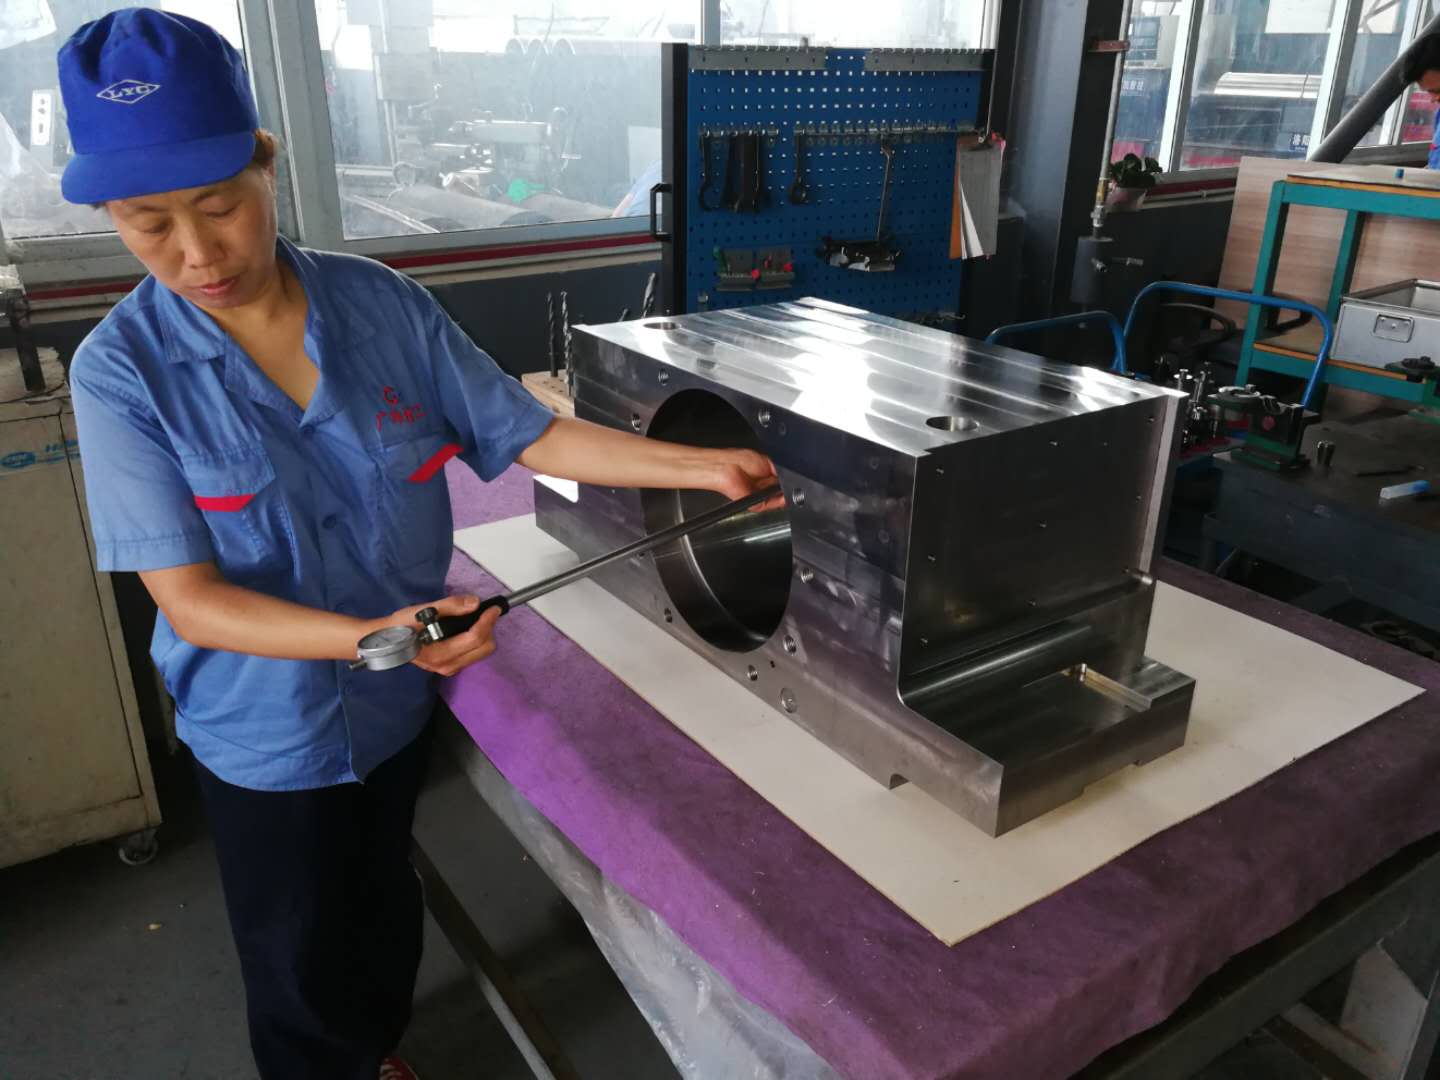
| Guolio skylė | Φ200–400 mm, IT4 | Elektroninis kištuko matuoklis + apvalumo matuoklis |
| Hidraulinio cilindro montavimo paviršius | Plokštumas 0,01 mm | Optinis plokščias |
| Padėties nustatymo kaiščio skylė | H6 | Koordinatinė matavimo mašina |
| Guolio skylės cilindriškumas | ≤0,003 mm | Tikslus matmenų patikrinimas |
| Montavimo paviršiaus vertikalumas | ≤0,005 mm/100 mm | Tikslus matmenų patikrinimas |
Guolio skylė yra svarbi sąsaja tarpdarbo sąrašasguolio mazgas ir atraminė konstrukcija. Cilindriškumo reikalavimas≤0,003 mmyra nurodytas siekiant išlaikyti reikiamą geometrinę būklę.
Hidraulinio cilindro montavimo paviršius turi būti lygus0,01 mm, o padėties nustatymo kaiščių skylės gaminamos pagal H6 toleranciją.
Kiekvieno montavimo paviršiaus vertikalumas yra kontroliuojamas≤0,005 mm/100 mmŠie valdikliai padeda palaikyti komponento montavimo ryšįšalto valcavimo staklės.
Tepimo sistema
Thedarbinio ritinėlio guolio blokasNaudoja alyvos ir oro tepimo sistemą, skirtą kontroliuojamam tepalo tiekimui į guolių darbinę zoną.
Alyvos ir oro tepimas
Tepalas:ISO VG 68 sintetinė esterio alyva su MoS₂ priedu
| Parametras | Specifikacija |
|---|---|
| Alyvos tūris | 0,05 ml/kartą |
| Oro slėgis | 0,4–0,6 MPa |
| Dažnis | 2–5 Hz |
| Koregavimas | Automatiškai reguliuojamas pagal riedėjimo greitį |
Alyvos ir oro sistema užtikrina kontroliuojamą tepimą nepertraukiamo darbo metu. Tepimo dažnis gali būti automatiškai reguliuojamas pagal valcavimo greitį, padedant palaikyti tinkamą tepimo būklę kintančiomis gamybos sąlygomis.
Darbinės pusės mazge stabilus tepimas prisideda prie patikimo guolio sąsajos veikimo ir palaiko nuolatinio darbo reikalavimus.šalto valcavimo staklės.
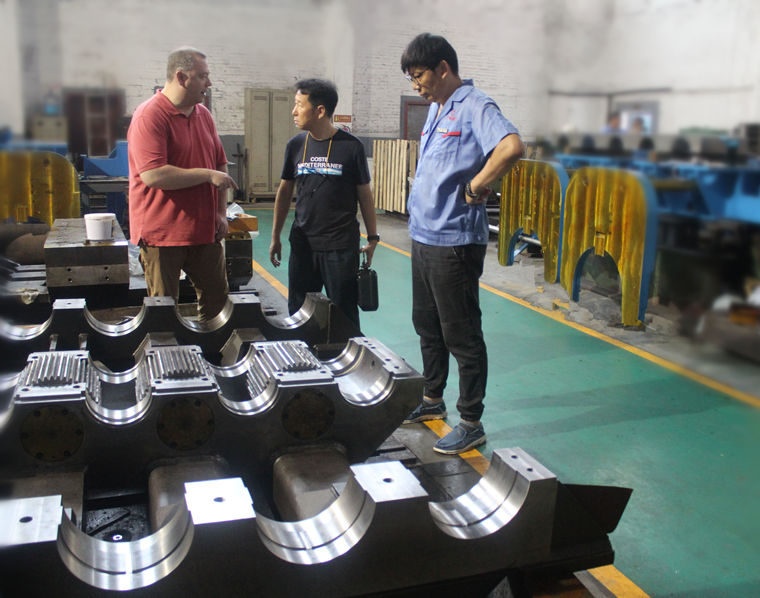
Taikymas šaltojo valcavimo staklėse
Operacinė pusėdarbinio ritinėlio guolio blokasskirtas šalto valcavimo įrangai, naudojamai nerūdijančio plieno, silicio plieno ir itin plonų juostų gamyboje.
Šešių aukštų UC-MILL
Komponentą galima naudoti šešiose aukštose UC-MILL konfigūracijose, skirtose nerūdijančio plieno ir silicio plieno valcavimui.
Nurodytas riedėjimo storis:
0,1–2,0 mm
Darbinės pusės atramos išdėstymas suteikia reikiamą sąsają darbo ritinėlio padėčiai ir guolio montavimui tokio tipo mechanizmuose.šalto valcavimo staklės.
Dvidešimt aukštų Sendzimiro valcavimo staklės
Šis komponentas taip pat gali būti naudojamas dvidešimties aukštų Sendzimiro valcavimo staklių pritaikymuose, susijusiuose su itin plonomis juostelėmis.
Nurodytas riedėjimo storis:
0,02–0,2 mm
Itin plonų juostų gamybos tikslumo reikalavimai ypatingą dėmesį skiria guolių lygiavimui, matmenų stabilumui, vibracijos kontrolei ir tiksliam guolių padėties nustatymui.darbo sąrašas.
Kokybės kontrolė
„GW Precision“ taiko procesais pagrįstą kokybės kontrolę visos gamybos metu.darbinio ritinėlio guolio blokas, įskaitant medžiagų paruošimą, terminį apdorojimą, CNC apdirbimą, tikslų patikrinimą, valymą ir galutinį pristatymą.
Kritiniai matmenys tikrinami naudojant atitinkamą matavimo įrangą, įskaitant elektroninius matuoklius, apvalumo tikrinimo įrangą, optinio plokštumos tikrinimo įrangą ir koordinatines matavimo mašinas.
Ypatingas dėmesys skiriamas guolių skylėms, padėties nustatymo skylėms, tvirtinimo paviršiams, geometriniams tolerancijoms ir kitoms funkcinėms sąsajoms.
Užbaigtasvalcavimo staklių guolių blokasPrieš galutinį patikrinimą išvalomas ir pašalinamos šerpetojančios dalys. Patikrinimo dokumentai parengiami pagal taikomus gamybos ir sutartinius reikalavimus.
Kontroliuojama medžiagų atranka, terminis apdorojimas, tikslus mechaninis apdirbimas, matmenų tikrinimas, tepimo projektavimas ir sandarinimo konfigūracija – „GW Precision“ tiekia darbinės pusės guolių atraminius komponentus, skirtus sudėtingoms sąlygoms.šalto valcavimo staklėsparaiškos.
EL. PAŠTAS:guangwei@gwspool.com