




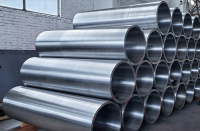
Individualizuota 35CrMoV plieninė aliuminio juostų malimo mašinos įvorė
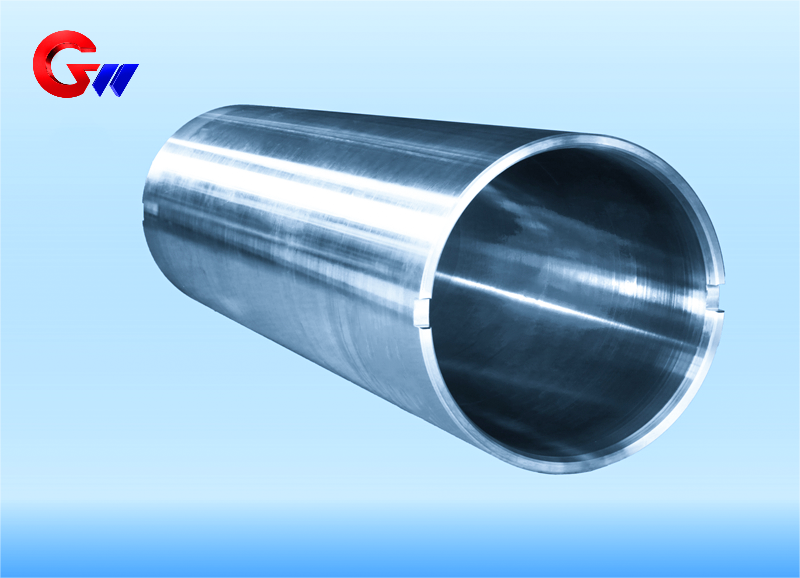
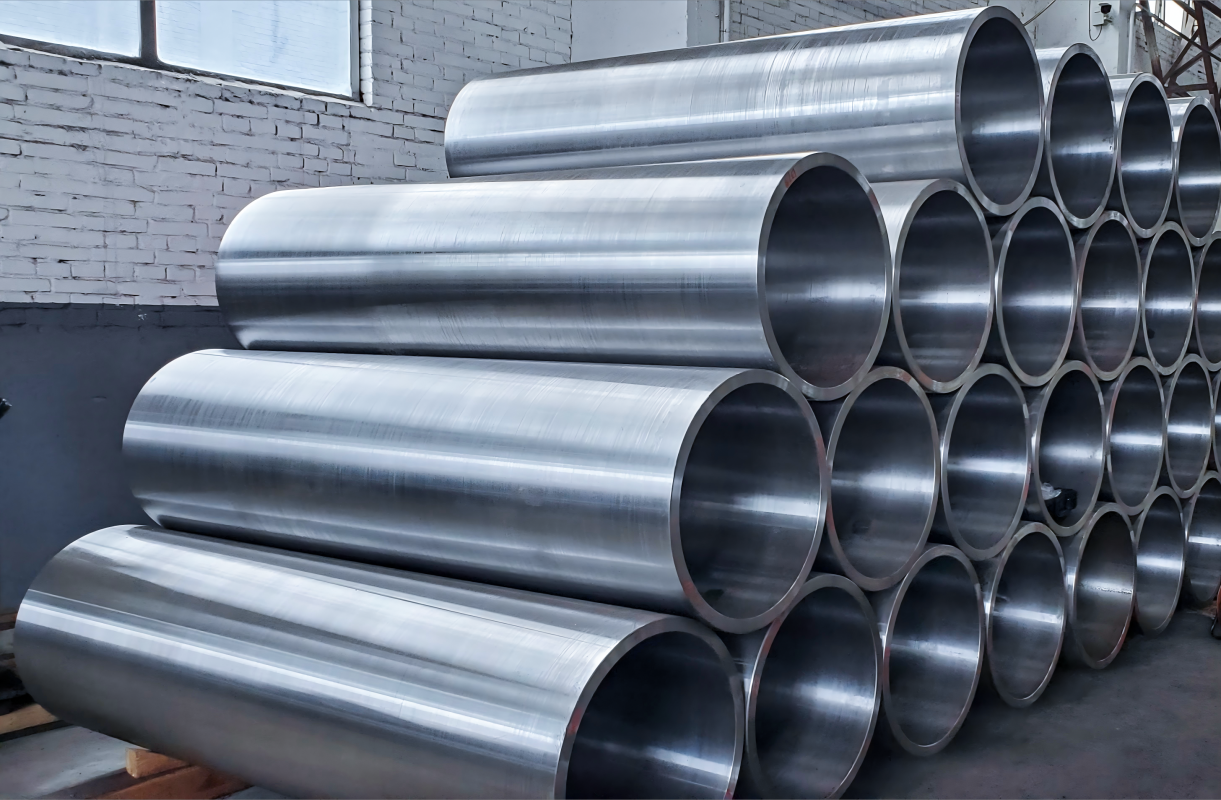
35CrMoV plieninė įvorė plačiai naudojama aliuminio folijos, aliuminio plokščių, nerūdijančio plieno folijos ir juostų valcavimo srityje. Didelio tikslumo valcavimo įrangai įvorės koncentriškumas, dinaminis balansas ir matmenų stabilumas yra svarbūs eksploataciniai reikalavimai. „GW Precision Technology“ gaminamas 35CrMoV plieninės įvorės ruošinys gaminamas išcentrinio liejimo būdu, suteikiant tinkamą pradinę struktūrą vėlesniam terminiam apdorojimui, tiksliam apdirbimui ir paviršiaus inžinerijai.
- GW Precision
- Kinija, Luojangas
- Sutarties sąlyga
- Metinis plieno ritės pajėgumas yra 4000 vienetų
- informacija
Individualizuota 35CrMoV plieninė aliuminio juostų malimo mašinos įvorė
The35CrMoV plieninė įvorė aliuminio juostų valcavimo staklynamsyra specialiai pagamintas, didelio stiprumo ir atsparus dilimui komponentas, sukurtas valcavimo įrangai, kuriai reikalingas didelis matmenų tikslumas, stabilus sukimasis ir aukšta paviršiaus kokybė. Plieninės įvorės, naudojamos aliuminio folijos, aliuminio plokščių, nerūdijančio plieno folijos ir juostų valcavimo srityje, yra veikiamos mechaninių apkrovų, terminio poveikio, valcavimo alyvos ir santykinių mikrojudesių. Todėl gamybos procese reikia atsižvelgti į medžiagos charakteristikas, koncentriškumą, dinaminį balansą, paviršiaus kietumą ir matmenų stabilumą.
The„GW Precision Technology“ pagamintas 35CrMoV plieno įvorės ruošinys gaunamas išcentrinio liejimo būduIšcentrinio liejimo ruošinys yra pagrindas vėlesniems terminio apdorojimo, mechaninio apdirbimo ir paviršiaus inžinerijos procesams. Gatavą įvorę galima pritaikyti pagal kliento aliuminio juostų valcavimo įrangos matmenis ir techninius reikalavimus.
Taikymas aliuminio juostų valcavimo staklėse
Šešių ir dvylikos aukštų valcavimo staklėse pritaikyta 35CrMoV plieninė įvorė gali būti naudojama kartu su tarpiniais arba atraminiais ritinėliais. Viena iš pagrindinių jos funkcijų – sustiprinti ritinėlio atramą ir atlaikyti radialinę lenkimo jėgą, susidarančią aliuminio juostų valcavimo metu. Pateiktuose taikymo duomenyse nurodomas tipinis apkrovos diapazonas, kuris yra300–600 MPa.
Didelės spartos valcavimo įrangai taip pat svarbu išlaikyti matmenų ir dinaminį tikslumą. Esant maždaug10–25 m/s, įvorė sukurta taip, kad padėtų kontroliuoti riedėjimo tarpo svyravimus≤0,005 mmŠis reikalavimas ypatingą dėmesį skiria koncentriškumui, apdirbimo tikslumui ir dinaminiam balansui.
Įvorė taip pat dalyvauja šilumos valdyme valcavimo metu. Riedėjimo trintis generuoja šilumą, o momentinė temperatūra sąlyčio srityje gali siekti maždaug200–250 °CTodėl medžiaga ir paviršiaus būklė turi išlikti stabilios esant pakartotiniam terminiam ir mechaniniam apkrovimui.
Darbo sąlygos aliuminio valcavimo srityje
Aliuminio valcavimas kelia specialius reikalavimus plieninių įvorių savybėms. Prie darbinio paviršiaus gali prilipti aliuminio drožlės arba medžiagos dalelės, todėl pateiktoje techninėje specifikacijoje nurodytas paviršiaus kietumas≥HRC45pagerinti atsparumą sukibimui ir paviršiaus dilimui.
Įvorė taip pat gali veikti emulsijos pagrindu sukurtoje valcavimo alyvos aplinkoje, kurios pH yra maždaug8–10Todėl atsparumas korozijai yra įvertinamas paviršiaus inžinerijos projekte, ypač tais atvejais, kai įvorės paviršius ilgą laiką yra veikiamas riedėjimo skysčio.
Mechaninis apkrovimas yra dar vienas svarbus aspektas. Taikymo duomenyse nurodoma daugiau nei10 apkrovos ciklų, rodantis didelį įvorės nuovargio tarnavimo laiko reikalavimą. Be to, guolio kontaktiniame paviršiuje gali atsirasti mikrojudesių dilimas, kai santykinis slydimo dydis yra nustatytas<50 μmTodėl įvorei reikalingas struktūrinis stiprumas, paviršiaus kietumas ir atsparumas mikrojudesių dilimui.
35CrMoV medžiagos pasirinkimas
Rankovė naudojama35CrMoV plienas, pasirinktas dėl stiprumo, tvirtumo, atsparumo dilimui ir tinkamumo terminiam apdorojimui derinio.
Tipinė šios medžiagos cheminė sudėtis yra tokia:
C: 0,32–0,38 %
Cr: 1,0–1,3 %
Apie: 0,4–0,6 %
Į: 0,1–0,2 %
Vanadis pridedamas prie formosMC tipo karbidaiir patikslinti grūdelių struktūrą. Pateikti medžiagos duomenys rodo patikslintą grūdelių dydį, atitinkantįASTM 10–12 klasės.
Po grūdinimo ir atleidimo nurodytas tempiamasis stipris yra≥1100 MPaMedžiagos duomenyse taip pat nurodomas lūžio atsparumasKIC ≥90 MPa·m¹/²Aukštesnės temperatūros sąlygomis takumo ribos išlaikymo greitis nurodomas kaip85 % esant 300 °C temperatūrai.
Šios savybės sudaro medžiagos pagrindą plieninei įvorei, kuriai dideliu greičiu valcuojant tenka pakartotinės mechaninės apkrovos, terminis poveikis ir paviršiaus dilimas.
Terminis apdorojimas ir matmenų stabilumas
Pagrindinis terminio apdorojimo procesas apimagrūdinimas ir atleidimas.
Grūdinimui nurodytas procesas yra890 °C × 2 val., po to seka pakaitinis aušinimas vandeniu ir oru. Grūdinimo procesas yra580 °C × 3 val., su nurodytu alyvos aušinimu, kad būtų išvengta antrojo tipo atleidimo trapumo.
Matmenų stabilumas toliau užtikrinamas taikant papildomus apdorojimo procesus. Pateiktuose proceso duomenyse nurodomakriogeninis apdorojimas –196 °C temperatūroje 24 val., su kontroliuojamu likusiu austenitu<3%.
VėlesnisApdorojimo laikas 200 °C temperatūroje × 8 val.naudojamas apdirbimo įtempiams pašalinti. Šie apdorojimo būdai skirti pagerinti matmenų stabilumą ir sumažinti liekamųjų įtempių įtaką gatavai plieninei įvorei.
Paviršiaus stiprinimas ir apsauga nuo korozijos
Paviršiaus inžinerija gali būti taikoma atsižvelgiant į reikiamas darbo sąlygas. Pateikiamos sutvirtinimo parinktys apima:jonų nitridavimasirlazerinis gesinimas.
Jonų nitridavimui nurodytas balto ryškaus sluoksnio storis yra20–30 μm, kurio paviršiaus kietumas yraHV1100–1300Šis didelis paviršiaus kietumas gali pagerinti atsparumą dilimui ir mikro judesių daromai žalai.
Lazerinis gesinimas gali suteikti sukietėjusią juostą, kurios plotis5–8 mmir sukietėjęs gylis1,2–1,5 mmŠį procesą galima pasirinkti ten, kur reikalingas lokalizuotas paviršiaus sutvirtinimas.
Apsaugai nuo korozijos tiekiamos parinktys apimaQPQ druskos vonios kompozitinė procedūrair nanokompozitinė danga. QPQ apdorojimas skirtas atsparumui korozijai užtikrinti.2–3 kartus didesnis nei chromuotasNanokompozitinė danga, pvz.TiAlN + MoS₂taip pat gali būti taikomas, su nurodytu trinties koeficientu<0,1.
Kompozitinių paviršių inžinerijos procesas
Taikant programas, kurioms reikalingos kelios paviršiaus eksploatacinės charakteristikos, tiekiamas kompozitinis armavimo procesas susideda iš keturių etapų:
A. Smėliapūtė, Sa3.0 lygis → B. Jonų nitrinimas → C. Lazerinis tekstūravimas → D. Magnetroninis purškimas
Galutinei dangai gali būti naudojamasDaugiasluoksnė CrN/AlCrN struktūrakurio bendras dangos storis yra8–10 μmNurodyta sukibimo jėga yra≥80 N, matuojamas įbrėžimo bandymu.
Šis paviršiaus inžinerijos būdas apjungia paviršiaus paruošimą, azotinimą, lazerinį tekstūravimą ir fizikinį garų nusodinimą, siekiant pagerinti plieninės įvorės darbinio paviršiaus būklę. Konkretų apdorojimo derinį galima pasirinkti atsižvelgiant į valcavimo paskirtį ir reikiamą atsparumą dilimui bei korozijai.
Plieninių rankovių tikslumo reikalavimai
Aliuminio juostų ir folijos valcavimo įrangai labai svarbus įvorės koncentriškumas ir dinaminis balansas, nes įvorė veikia kaip besisukančio mazgo dalis. Esant valcavimo greičiui,10–25 m/sKoncentriškumo arba dinaminio balanso nuokrypiai gali turėti įtakos sukimosi stabilumui ir riedėjimo tarpo valdymui.
Todėl „GW Precision Technology“ ruošinių gamybos procesą, terminį apdorojimą, matmenų stabilumą, tikslųjį apdirbimą ir paviršiaus inžineriją laiko susijusiais etapais, o ne savarankiškomis operacijomis.
Išcentrinio liejimo ruošinys suteikia pradinę komponento formą, o vėlesnis terminis apdorojimas ir mechaninis apdirbimas nustato reikiamą mechaninę ir geometrinę būklę.
Galutinis35CrMoV plieninė įvorėGali būti gaminamas pagal kliento brėžinius ir aliuminio juostų valcavimo įrangos taikymo reikalavimus. Medžiagų parinkimas, terminis apdorojimas, paviršiaus stiprinimas ir dengimas gali būti derinami atsižvelgiant į reikiamą darbo aplinką.
Individuali gamyba pagal GW Precision Technology
Luoyang Guangwei Precision Technology Co., Ltd.yra įsikūrusi vakarinėje Jianxi rajono pusėje, Luoyang mieste, o plieninės rankovės yra viena iš pagrindinių įmonės produktų kategorijų.
„GW Precision Technology“ gamina individualiai pritaikytas plienines įvores pramoniniam valcavimui.35CrMoV plieninė įvorė, gamybos procesas gali apimti išcentrinį ruošinio liejimą, grūdinimą ir atleidimą, matmenų stabilumo užtikrinimą, tikslųjį apdirbimą ir paviršiaus inžineriją.
Produktas skirtas aliuminio folijos, aliuminio plokščių, nerūdijančio plieno folijos ir juostų valcavimo sritims, kur reikalingas didelis stiprumas, atsparumas dilimui, koncentriškumas, dinaminė pusiausvyra ir paviršiaus eksploatacinės savybės. Suderinus medžiagų savybes35CrMoV plienasDėl konkrečiam pritaikymui pritaikyto terminio apdorojimo ir paviršiaus inžinerijos įvorę galima sukonfigūruoti pagal skirtingus valcavimo įrenginius ir darbo sąlygas.



