





Karšto valcavimo staklės pavaros pusės tarpinio ritininio guolio bloko
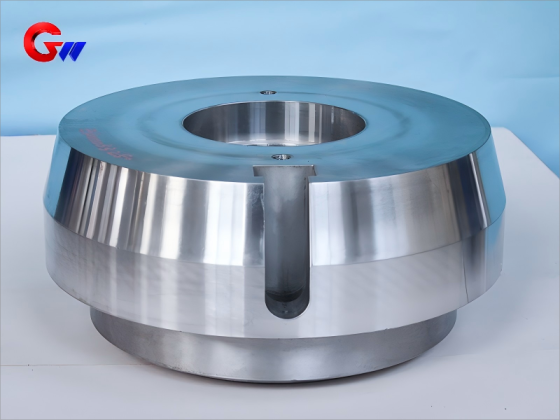
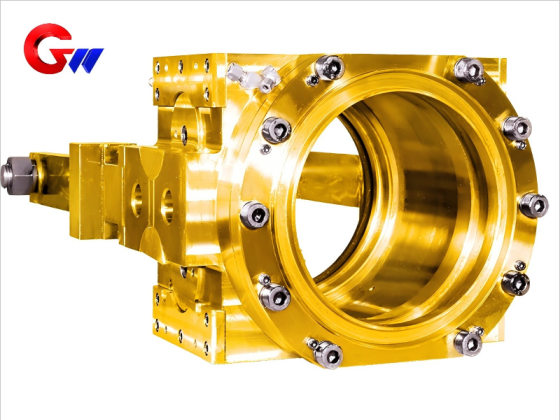
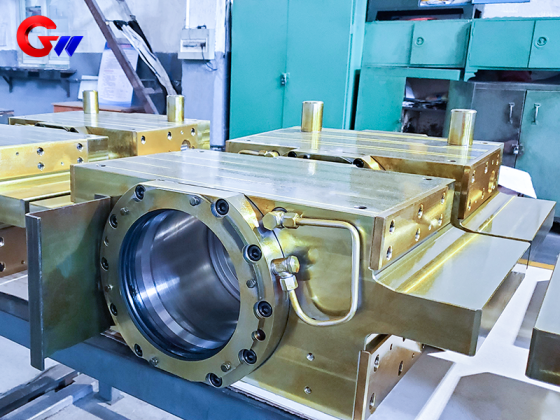
Karšto valcavimo staklės pavaros pusės tarpinio ritinėlio guolio blokas yra tikslus atramos komponentas, naudojamas tarpiniam ritinėliui palaikyti ir pozicionuoti karšto valcavimo staklės pavaros pusėje. Jis laiko valcavimo apkrovas ir perduoda jas staklės rėmui, kartu palaikydamas sukimo momento perdavimą per pavaros pusės ritinėlių sistemą. Guolių blokas gali būti gaminamas pagal staklės konfigūraciją, ritinėlių matmenis, medžiagų reikalavimus ir kliento technines specifikacijas.
Produkto tipas: Pavaros pusės tarpinis ritininis guolis
Taikymas: karšto valcavimo staklės
Medžiaga: Lietas plienas arba kaltas plienas, atsižvelgiant į taikymo reikalavimus
Pritaikymas: galima standartinė ir nestandartinė individuali gamyba
- GW Precision
- Kinija, Luojangas
- Sutarties sąlyga
- Metinis pajėgumas yra 1000 vienetų
- informacija
Karšto valcavimo staklės pavaros pusės tarpinio ritininio guolio bloko
TheKaršto valcavimo staklių pavaros pusės tarpinis ritininis guolisyra vienas iš svarbių karšto valcavimo staklės konstrukcinių elementų. Jis daugiausia naudojamas tarpiniam ritiniui valcavimo staklės pavaros pusėje laikyti ir tiksliai pozicionuoti, tuo pačiu metu perimant valcavimo metu susidarančias mechanines apkrovas ir perduodant jas staklės rėmui.
Karštojo valcavimo metu tarpinis ritininis guolių blokas veikia sudėtingomis sąlygomis, tokiomis kaip aukšta temperatūra, aušinimo vanduo, tepalai, dulkės, pakartotinis apkrovimas ir vibracija. Valcavimo zona gali pasiekti maždaug 800–1200 °C, o pats guolių blokas yra suprojektuotas taip, kad veiktų kaip ritininio atramos mazgo dalis nuolatinėmis pramoninėmis eksploatavimo sąlygomis.
Guolio blokas turi išlaikyti stabilią tarpinio ritinėlio padėtį ir užtikrinti tinkamas guolio montavimo sąlygas. Tikslus padėties nustatymas padeda sumažinti ritinėlio deformaciją ir palaiko stabilų ritinėlio išlyginimą valcavimo metu. Priklausomai nuo frezavimo staklės konfigūracijos, komponentas taip pat gali veikti su hidrauline lenkimo ritinėlio sistema ir atlaikyti papildomas ašines jėgas.
Atrama, padėties nustatymas ir galios perdavimas
Pagrindinė pavaros pusės tarpinio ritininio guolio bloko funkcija yra užtikrinti patikimąatrama ir pozicionavimastarpiniam voleliui. Riedėjimo jėgos perduodamos per volelio ir guolio mazgą į guolio bloką, o tada į malūno rėmą.
Pavaros pusėje guolių blokas taip pat yra susijęs su jėgos perdavimo sistema. Jis gali būti prijungtas prie universalaus veleno arba pavarų dėžės ir perduoti variklio sukimo momentą per valcavimo staklės pavaros sistemą.
Todėl konstrukcinis projektas turi užtikrinti pakankamą guolio atramą, kartu išlaikant reikiamą ritinėlio, guolio ir pavaros pusės komponentų suderinimą.
Tepimas, sandarinimas ir aušinimas
Tepimas ir sandarinimas yra svarbūs patikimam valcavimo staklės guolių mazgo veikimui. Pateiktoje gaminio informacijoje yra aprašyta alyvos ir oro tepimo sistema, skirta guolių tepimui palaikyti ir padėti išvengti aušinimo vandens bei oksidų apnašų patekimo į guolio sritį.
Guolių blokas taip pat gali turėti vidinį aušinimo įrenginį arba su juo veikti. Prireikus galima naudoti cirkuliuojantį vandenį arba orą, kad būtų galima kontroliuoti guolio temperatūrą ir sumažinti per didelį temperatūros kilimą nuolatinio veikimo metu.
Tinkamas tepimas, sandarinimas ir aušinimas padeda apsaugoti guolį ir jo sujungimo paviršius karšto valcavimo aplinkoje. Šios funkcijos yra ypač svarbios, kai vienu metu veikia aušinimo vanduo, apnašos, tepalas ir aukštos temperatūros sąlygos.
Medžiagų pasirinkimas
Pateiktoje medžiagos informacijoje yraZG35CrMo ir ZG42CrMo lietieji plienaitaikymui, kai reikalinga pusiausvyra tarp stiprumo ir liejimo apdorojamumo.
Itin didelės apkrovos taikymams,34CrNiMo6 kaltinis plienastaip pat nurodoma kaip pasirenkama parinktis, užtikrinanti didesnį atsparumą nuovargiui sudėtingomis eksploatavimo sąlygomis.
Galutinis medžiagos pasirinkimas priklauso nuo valcavimo staklės konfigūracijos, guolių bloko konstrukcijos, apkrovos sąlygų, gamybos reikalavimų ir kliento techninių specifikacijų. Todėl medžiagos parenkamos pagal faktinį gaminį, o ne taikant vieną medžiagos klasę kiekvienam guolių blokui.
Gamybos procesas
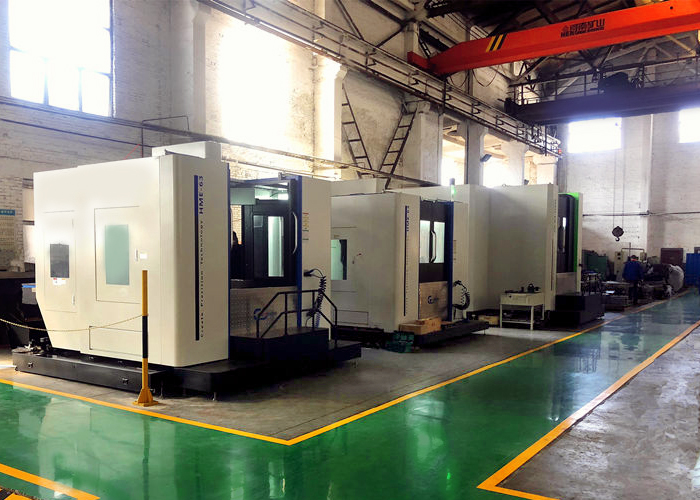
Remdamasi ilgamete gamybos patirtimi, „GW Precision“ sukūrė brandų valcavimo staklių guolių blokų apdirbimo procesą. Gamybos procesas apjungia vertikalų apdirbimą, horizontalų gręžimą, kompiuterizuotą procesų planavimą ir etapais atliekamą kontrolę.
Pervertikalus apdirbimas, komponentas iš pradžių apdorojamas pagal brėžinio geometriją. Atitinkamiems paviršiams paliekamas apdirbimo užlaida, o apdirbtos vietos nuvalomos ir pašalinamos šerpetojamos patikrinimui. Prieš tęsiant tolesnį gamybos procesą, patikrinama pirmoji detalė.
Perhorizontalus gręžimas, apdirbimo užlaidos yra rezervuotos atitinkamiems paviršiams ir grioveliams. Etaloniniuose proceso duomenyse nurodyta maždaug 1,5–2 mm užlaida pasirinktiems paviršiams ir grioveliams, o apdirbant skyles prieš galutinį apdirbimą gali būti palikta maždaug 3–4 mm užlaida. Šios vertės yra proceso nuorodos ir yra koreguojamos pagal faktinius brėžinio ir apdirbimo reikalavimus.
Po apdirbimo pašalinami šerpetojantys ir aštrūs kraštai, kad būtų lengviau patikrinti ir vėliau apdoroti.
CNC apdirbimas ir procesų optimizavimas
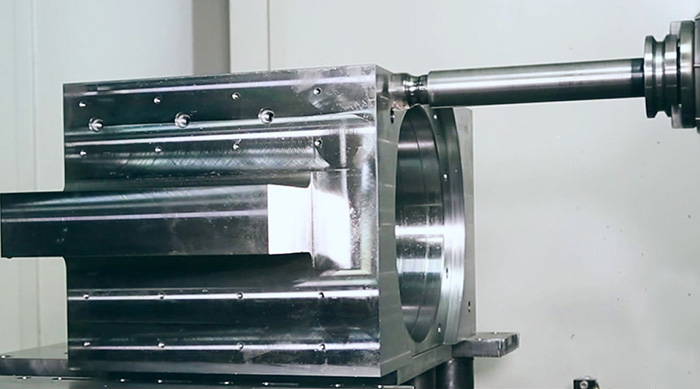
Valcavimo staklių guolių blokams, lenkimo ritinėlių blokams ir kitiems tiksliems komponentams gaminti „GW Precision“ naudoja kompiuterinį programavimą, kad optimizuotų apdirbimo programas ir organizuotų gamybos procesą.
Apdirbimo seka planuojama atsižvelgiant į komponento struktūrą, apdirbimo reikalavimus ir tikrinimo taškus. Tai padeda kontroliuoti skirtingų apdirbamų paviršių ryšį ir palaiko nuoseklų matmenų tikslumą.
Vertikalaus apdirbimo, horizontalaus gręžimo, procesų optimizavimo ir pirmosios dalies patikrinimo derinys suteikia struktūrizuotą gamybos metodą sudėtingiems valcavimo staklių komponentams.
Kokybės kontrolė
Kokybės kontrolė yra integruota į gamybos procesą, o ne apsiriboja galutine patikra. Pirmosios dalies patikra atliekama po pagrindinių apdirbimo etapų, todėl galima patikrinti procesą prieš tęsiant gamybą.
Gamybos metu atsižvelgiama į matmenų patikrinimą, apdirbimo užlaidų kontrolę, paviršiaus būklę ir šerpetojančių bei aštrių briaunų pašalinimą. Apdirbimo procesas koreguojamas pagal techninį brėžinį ir faktinius gaminio reikalavimus.
Ilgalaikė procesų plėtra ir nuolatinis CNC apdirbimo programų optimizavimas – „GW Precision“ sukūrė gamybos procesą, skirtąpavaros pusės tarpinis ritininis guolio blokasir kiti tikslūs valcavimo staklių komponentai.
Tinkamo medžiagų pasirinkimo, tikslaus apdirbimo, procesų planavimo, tikrinimo, tepimo ir sandarinimo aspektų derinys leidžia guolių blokui atitikti įvairių karšto valcavimo staklių reikalavimus.
„GW Precision“ gali gaminti standartinius ir nestandartinius gaminiuskaršto valcavimo staklių guolių blokaipagal kliento brėžinius, įrangos konfigūraciją, medžiagų reikalavimus ir technines specifikacijas.