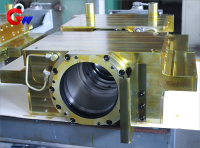
Šalto valcavimo staklės, veikiančios šoninio tarpinio ritininio guolio bloko
Šalto valcavimo staklės darbinės pusės tarpinio ritininio guolio bloko medžiaga ir terminis apdorojimas
Darbinės pusės tarpinis ritininio guolio bloko korpuso medžiaga:
Didelio stiprumo ketaus (HT300/HT350) arba liejamo plieno (ZG310-570), kurio tempiamasis stipris ≥500 MPa.
Dėvėjimuisi atsparus pamušalas:
Bronza (ZCuAl10Fe3) arba polimerinė kompozicinė medžiaga, pvz., modifikuota PTFE medžiaga.
Terminis apdorojimas:
Liejiniams reikalingas sendinimo apdorojimas, siekiant pašalinti vidinius įtempius ir kritinių sąlyčio paviršių aukšto dažnio grūdinimą, o tipinis kietumas yra HRC 45–50.
Prekės ženklas: GW Precision
Produkto kilmė: Liaoyang
Pristatymo laikas: Sutartinė sąlyga
- GW Precision
- Kinija, Luojangas
- Sutarties sąlyga
- informacija
Darbinės pusės tarpinio ritininio guolio bloko šaltojo valcavimo staklės
Darbinės pusės tarpinio ritininio guolio bloko matmenys ir tolerancijos
Guolių montavimo angos:
Guolių montavimo angos yra tiksliai apdirbamos pagal guolio tipą ir valcavimo staklės reikalavimus. Tokiems guoliams kaip TQO serijos keturių eilių kūginiai ritininiai guoliai, taikytinas tinkamumo tolerancija paprastai yra H6 vidinei angai arba js6 išoriniam skersmeniui, atsižvelgiant į guolio gamintojo specifikacijas ir faktinį surinkimo projektą.
Paviršiaus šiurkštumas:
Guolio kontaktinio paviršiaus Ra yra ≤ 0,8 μm, o nesiliečiančio paviršiaus Ra yra ≤ 3,2 μm. Kontroliuojamas paviršiaus šiurkštumas padeda užtikrinti stabilų guolio prigludimą ir patikimą kontaktą.
Padėties nustatymo tikslumas:
Guolio kiaurymės apvalumas yra ≤ 0,008 mm, o bendraašis matmuo – ≤ 0,015 mm/500 mm. Laisvasis tarpas su ritinėlio kakleliu yra 0,05–0,10 mm, atsižvelgiant į šiluminį plėtimąsi ir faktines eksploatavimo sąlygas.
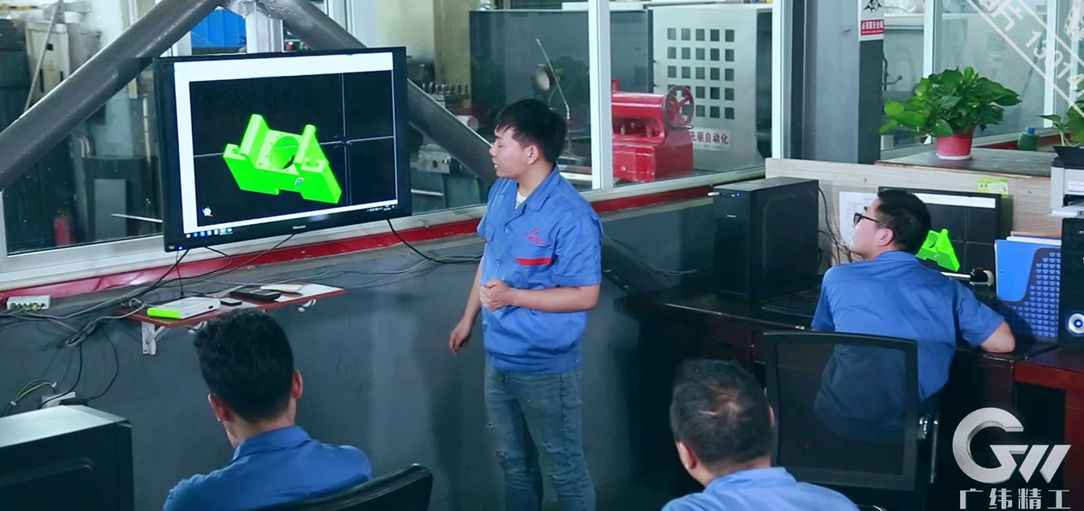
CNC apdirbimo programavimas
CNC apdirbimo programos prieš gamybą tikrinamos kompiuteriniu modeliavimu. Įrankių keliai ir apdirbimo sekos optimizuojamos, siekiant pagerinti matmenų tikslumą, sumažinti nereikalingą įrankių judėjimą ir išlaikyti pastovią apdirbimo kokybę. Tinkamas proceso planavimas taip pat padeda sukurti švarius ir vienodus apdirbtus guolių bloko paviršius.
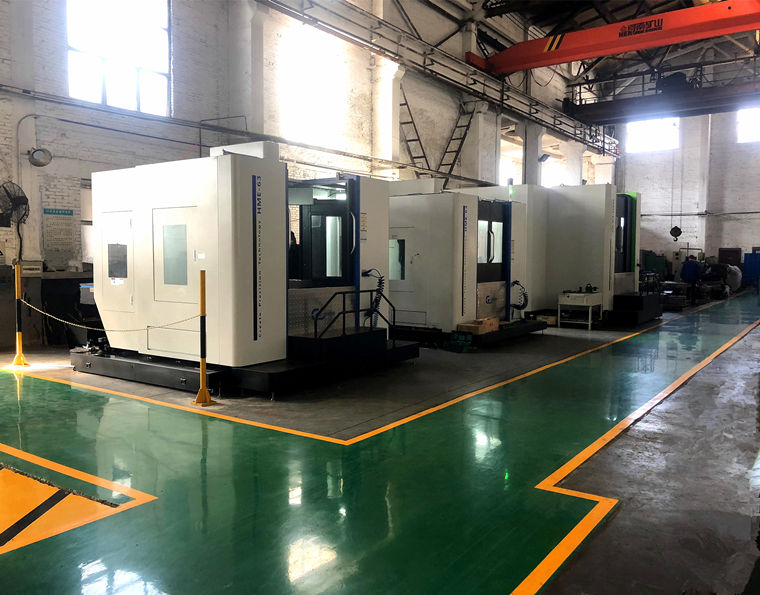
Didelio tikslumo apdorojimo įranga
CNC horizontalūs apdirbimo centrai, CNC vertikalūs apdirbimo centrai, penkių ašių apdirbimo centrai ir kita didelio tikslumo įranga parenkama pagal darbinės pusės tarpinio ritininio guolio bloko dydį ir konstrukcinį sudėtingumą. Šios staklės užtikrina reikiamą padėties nustatymo tikslumą ir apdirbimo galimybes didelėms guolių kiaurymėms, tvirtinimo paviršiams, varžtų skylėms ir sudėtingoms konstrukcinėms detalėms.
Gamybos ir surinkimo procesas
Guolių skylės išfrezuojamos CNC gręžimo ir frezavimo staklėmis iki IT6 lygio tikslumo, jei nurodyta. Galutinei apdailai galima naudoti honavimą arba šlifavimą, kad būtų pasiektas reikiamas matmenų tikslumas ir paviršiaus kokybė. Kritinių varžtų skylių padėties paklaida yra ≤ 0,05 mm, kad būtų užtikrintas tikslus sujungimas su valcavimo staklės rėmu.
Surinkimo reikalavimai:
Guolio išankstinis įtempimas reguliuojamas pagal guolio gamintojo specifikacijas ir faktinę valcavimo staklės konstrukciją. Taikomoms guolių konstrukcijoms ašinis išankstinis įtempimas gali būti nurodytas 8–12 kN. Montuojant galima naudoti hidraulines veržles, kad būtų užtikrinta kontroliuojama surinkimo jėga ir išvengta smūginių apkrovų guoliui, ritinėlio kakleliui ir guolio blokui.
Kokybės procesų kontrolė
Kokybės kontrolė įgyvendinama visame gamybos procese – nuo ruošinio paruošimo ir defektų aptikimo iki terminio apdorojimo, CNC apdirbimo, apdailos ir galutinės patikros. Kiekvienas procesas yra patikrinamas ir patvirtinamas prieš pereinant prie kito gamybos etapo.
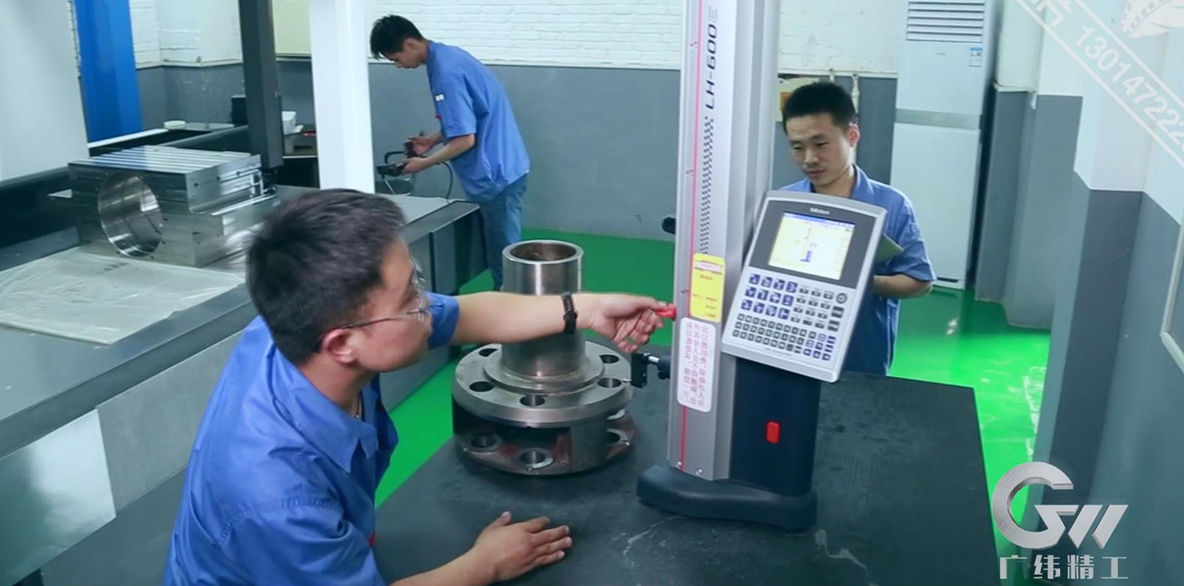
Patikrinimas ir bandymai
Kiekvieno darbinės pusės tarpinio ritininio guolio bloko kokybei patikrinti naudojamos griežtos tikrinimo ir bandymo procedūros. Kokybės dokumentai gali apimti cheminės sudėties analizę, terminio apdorojimo įrašus, defektų aptikimo ataskaitas, matmenų tolerancijų patikrinimą ir geometrinių tolerancijų patikrinimą. Koordinatinės matavimo mašinos ir kiti tikslūs tikrinimo prietaisai naudojami svarbiausiems apdirbimo matmenims, kiaurymės geometrijai, skylių padėčiai ir formos bei padėties tolerancijoms patikrinti. Visi tikrinimo įrašai saugomi siekiant visiško gamybos atsekamumo.
Tarpinio ritininio guolio bloko tepimas ir sandarinimas
Tepimo sistema:
Tarpinis ritininis guolis gali būti tepamas koncentruota skysta alyva, kurios slėgis yra 0,3–0,5 MPa, o srautas – 30–50 l/min., arba alyvos ir oro tepimu, kurio alyvos tiekimo greitis yra maždaug 5–10 lašų/min., atsižvelgiant į įrangą ir guolio reikalavimus. Rekomenduojamas tepimo alyvos klampumas yra ISO VG 68-100 esant 40 °C temperatūrai, priklausomai nuo guolio veikimo greičio, apkrovos, temperatūros ir tepimo sistemos.
Sandarinimo dizainas:
Vandens, dulkių, riedėjimo aušinimo skysčio ir metalo dalelių patekimui sumažinti gali būti naudojama kombinuota sandarinimo konstrukcija, sudaryta iš labirintinio sandariklio ir spyruokliniu būdu sutvirtinto lūpinio sandariklio. Taikomas švaros reikalavimas gali būti nurodytas pagal ISO 4406 18/16/13. Sandarinimo medžiagos yra aukštai temperatūrai atsparus fluoro kaučiukas (FKM) arba poliuretanas (PU), parenkami atsižvelgiant į darbinę temperatūrą, tepalą, aušinimo skystį ir nusidėvėjimo sąlygas.